เมื่อถูกถามว่า "เครื่องนี้ประมวลผลได้กี่ตันต่อวัน" หากคุณเพียงแบ่งจำนวนชั่วโมงในหนึ่งวันด้วยเวลาทำความเย็น ผลลัพธ์ที่ได้มักสูงกว่าความเป็นจริงมาก เหตุผลง่ายมาก: อุปกรณ์ทำความเย็นจริงเพียง 60–70% ของรอบการทำงานแต่ละรอบเท่านั้น ส่วนที่เหลือใช้ไปกับขั้นตอนการคืนความดัน การเปิดประตู การบรรจุ/ขนถ่าย และการทำความสะอาด
ขอกล่าวข้อสรุปก่อน: อัตราการผลิตต่อวัน = เวลาทำงานที่มีประสิทธิภาพ ÷ รอบการทำงาน × ปริมาณต่อรอบ × อัตราการใช้งาน รอบการทำงานต้องรวมเวลาบรรจุ ขนถ่าย และทำความสะอาด เวลาทำงานที่มีประสิทธิภาพใช้ 16–20 ชั่วโมง และอัตราการใช้งาน 0.8–0.9 ด้านล่างนี้จะแยกตัวเลขเหล่านี้ออกมาทีละส่วน
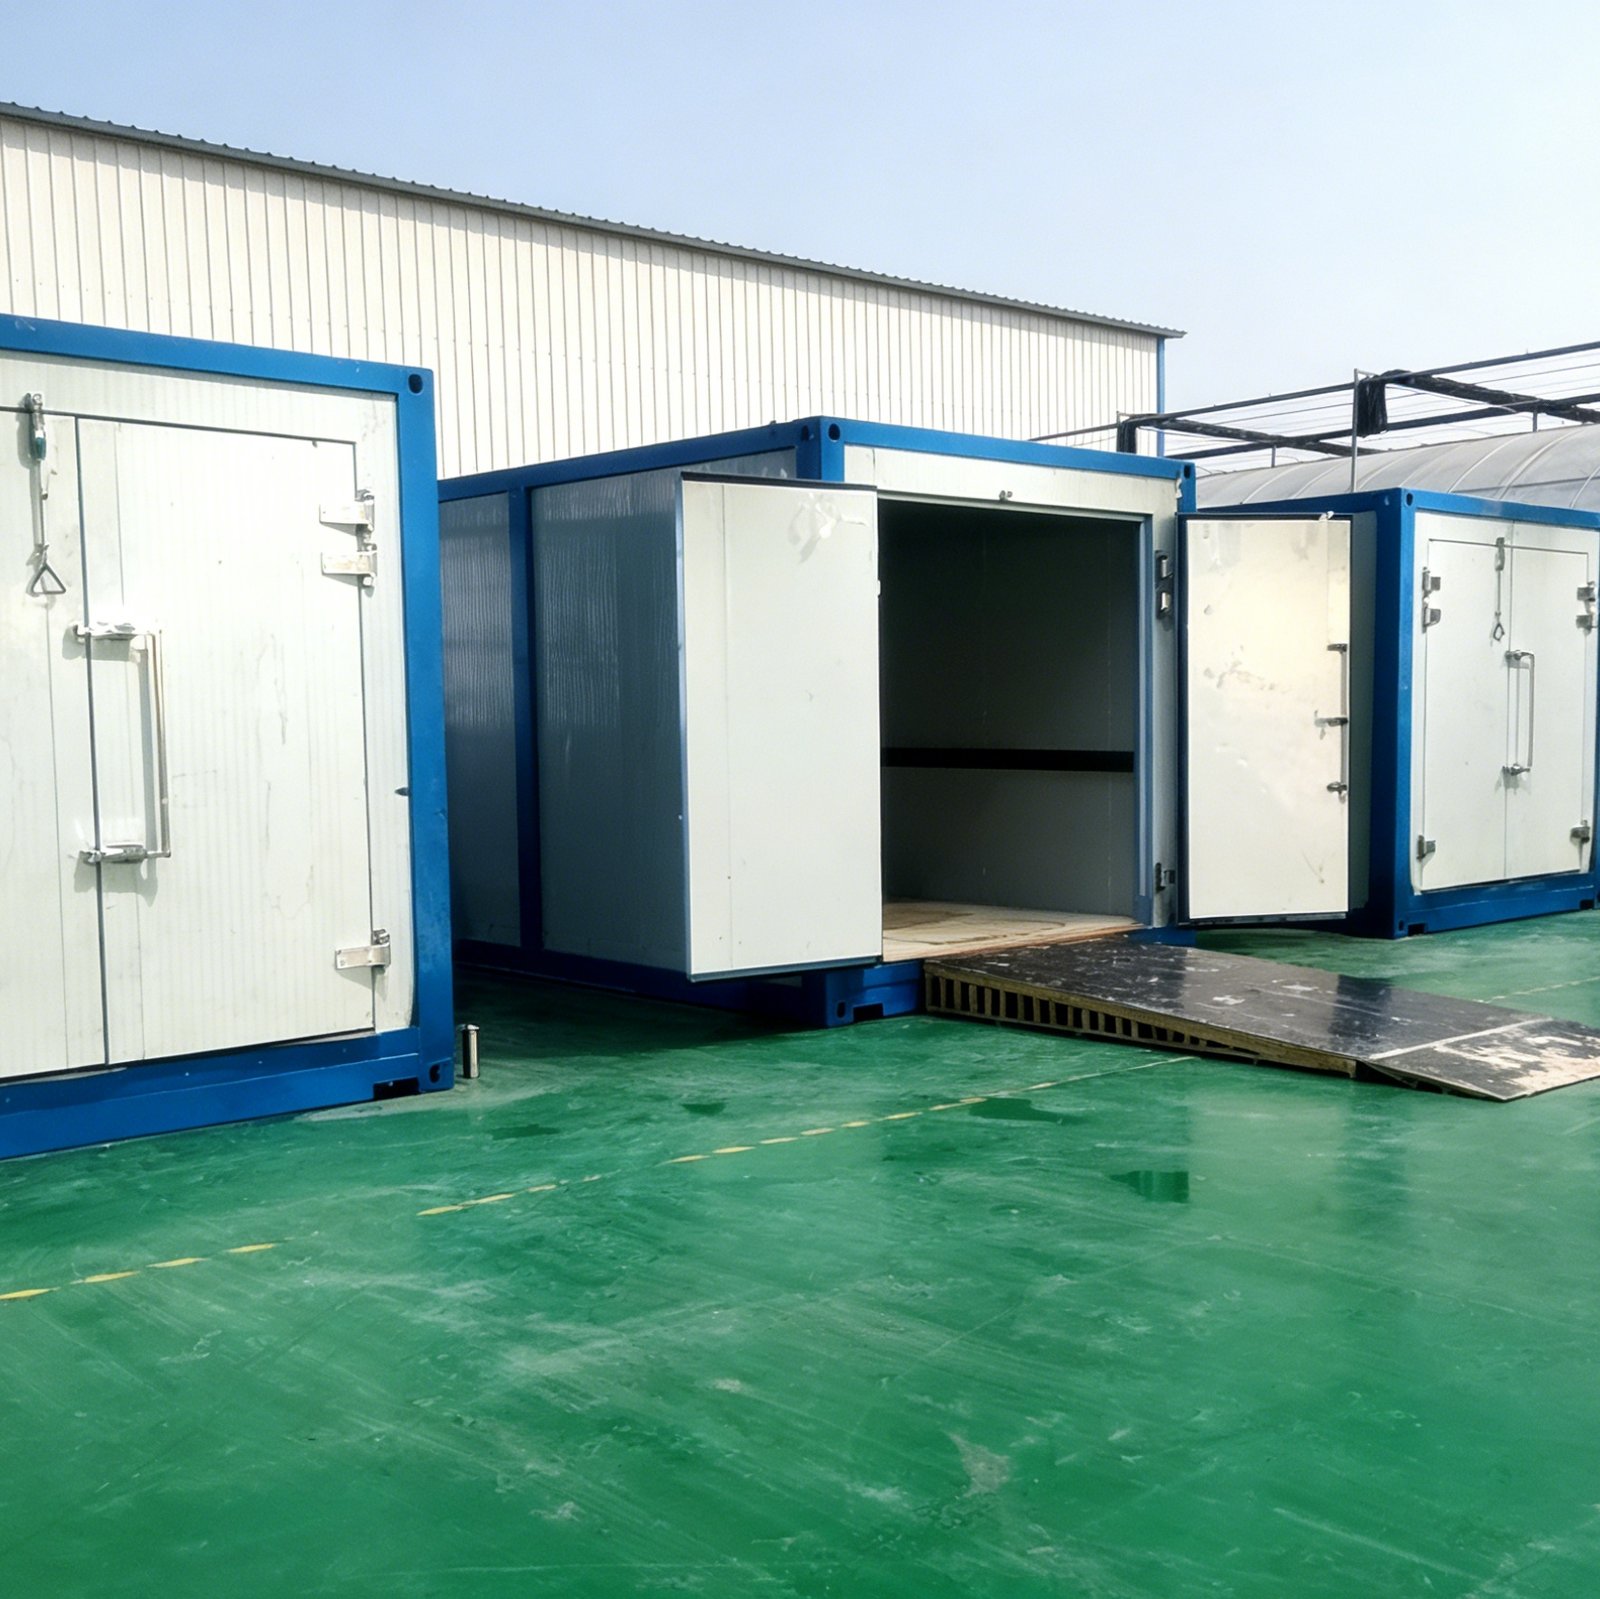 เครื่องพรีคูลเลอร์แบบสุญญากาศติดตั้งเคียงข้างกันในพื้นที่จริง ประตูของเครื่องตรงกลางเปิดอยู่ มองเห็นแผ่นรองพาเลทภายในห้อง และสินค้าเข้า-ออกทางช่องประตูตามทางลาด
1. รอบการทำงานประกอบด้วยสี่ช่วงเวลา
เวลาทำความเย็นเป็นเพียงช่วงเดียวเท่านั้น ในการปฏิบัติงานจริงที่แปลงเกษตรหรือสถานีรับซื้อ สินค้าแต่ละรอบผ่านสี่ช่วงตั้งแต่เข้า until ออก:
| ขั้นตอน | ระยะเวลาทั่วไป | หมายเหตุ |
|---|---|---|
| การสูบหยาบ + การทำความเย็น | 20–35 นาที | ผักและผลไม้ลดลงจากอุณหภูมิแวดล้อม 25–30°C เหลือ 0–5°C แตกต่างกันตามชนิด บรรจุภัณฑ์ และความหนาแน่นในการบรรจุ |
| การคืนความดันและเปิดประตู | 2–5 นาที | ต้องปล่อยสุญญากาศกลับสู่ความดันบรรยากาศก่อนจึงจะเปิดประตูได้ ระยะเวลาแตกต่างกันเล็กน้อยตามประเภทประตู |
| พาเลทเข้า/ออก ปิดและปิดผนึกประตู | 5–15 นาที | รถโฟล์คลิฟท์เข้า/ออกต่อพาเลทประมาณ 1–3 นาที ยิ่งห้องใหญ่และมีพาเลทมาก ช่วงนี้ยิ่งยาวนานขึ้น |
| ทำความสะอาด ตรวจสอบ รอสินค้า | จัดสรรตามกะ | ทำความสะอาดห้องท้ายกะ ตรวจสอบปะเก็นประตู รอรถบรรทุกรอบถัดไป |
ห้องขนาดเล็ก (2–4 พาเลท) โดยทั่วไปมีรอบการทำงาน 40–50 นาที ขนาดกลาง (6–8 พาเลท) 50–60 นาที และขนาดใหญ่ (10+ พาเลท) 60–70 นาที ค่าเหล่านี้เป็นค่าจากประสบการณ์ที่สรุปจากบันทึกการปฏิบัติงานหน้างาน ค่าจริงได้รับผลกระทบจากความกว้างของพื้นที่ จำนวนรถโฟล์คลิฟท์ และความต่อเนื่องของการจัดหาสินค้า และอาจแตกต่างได้ ±20%
2. วิธีคำนวณอัตราการผลิตต่อวัน
อ้างอิงจากการทำงานที่มีประสิทธิภาพ 16 ชั่วโมง และอัตราการใช้งาน 0.85 (การทำงานสองกะเป็นเรื่องปกติในฤดูเก็บเกี่ยว หลังจากหักเวลาส่งมอบกะและเวลารอ):
| รุ่น (ระดับความจุ) | ปริมาณต่อรอบ | เวลาทำความเย็นทั่วไป | รอบการทำงาน | จำนวนรอบตามทฤษฎีต่อวัน | อัตราการผลิตต่อวัน (×0.85) |
|---|---|---|---|---|---|
| CVF-1000 | 1000 kg | 25 นาที | 45 นาที | 21 รอบ | ประมาณ 18 t |
| CVF-2000 | 2000 kg | 30 นาที | 50 นาที | 19 รอบ | ประมาณ 32 t |
| CVF-4000 | 4000 kg | 35 นาที | 60 นาที | 16 รอบ | ประมาณ 54 t |
| CVF-6000 | 6000 kg | 40 นาที | 70 นาที | 13 รอบ | ประมาณ 66 t |
ตัวเลขอัตราการผลิตต่อวันในตารางเป็นค่าประมาณการขั้นสูง ไม่ใช่ค่าที่รับประกัน ในฤดูเก็บเกี่ยวช่วงพีค หากการจัดหาสินค้าไม่ต่อเนื่อง การบรรจุไม่เต็มความจุ หรือต้องคัดแยกตามชนิดภายในห้อง ผลผลิตจริงจะต่ำกว่าตัวเลขในตาราง
วิธีการคำนวณเดียวกันนี้ยังใช้ได้กับเครื่องทำความเย็นแบบสุญญากาศสำหรับอาหารอย่างรวดเร็ว โดยมีความแตกต่างที่อุณหภูมิขาเข้า: อาหารร้อนเข้าที่ 80–90°C ช่วงการทำความเย็นยาวนานกว่า และรอบการทำงานโดยทั่วไปยาวกว่าเครื่องพรีคูลเลอร์ 10–20 นาที จำนวนรอบต่อวันจึงน้อยกว่าตามลำดับ
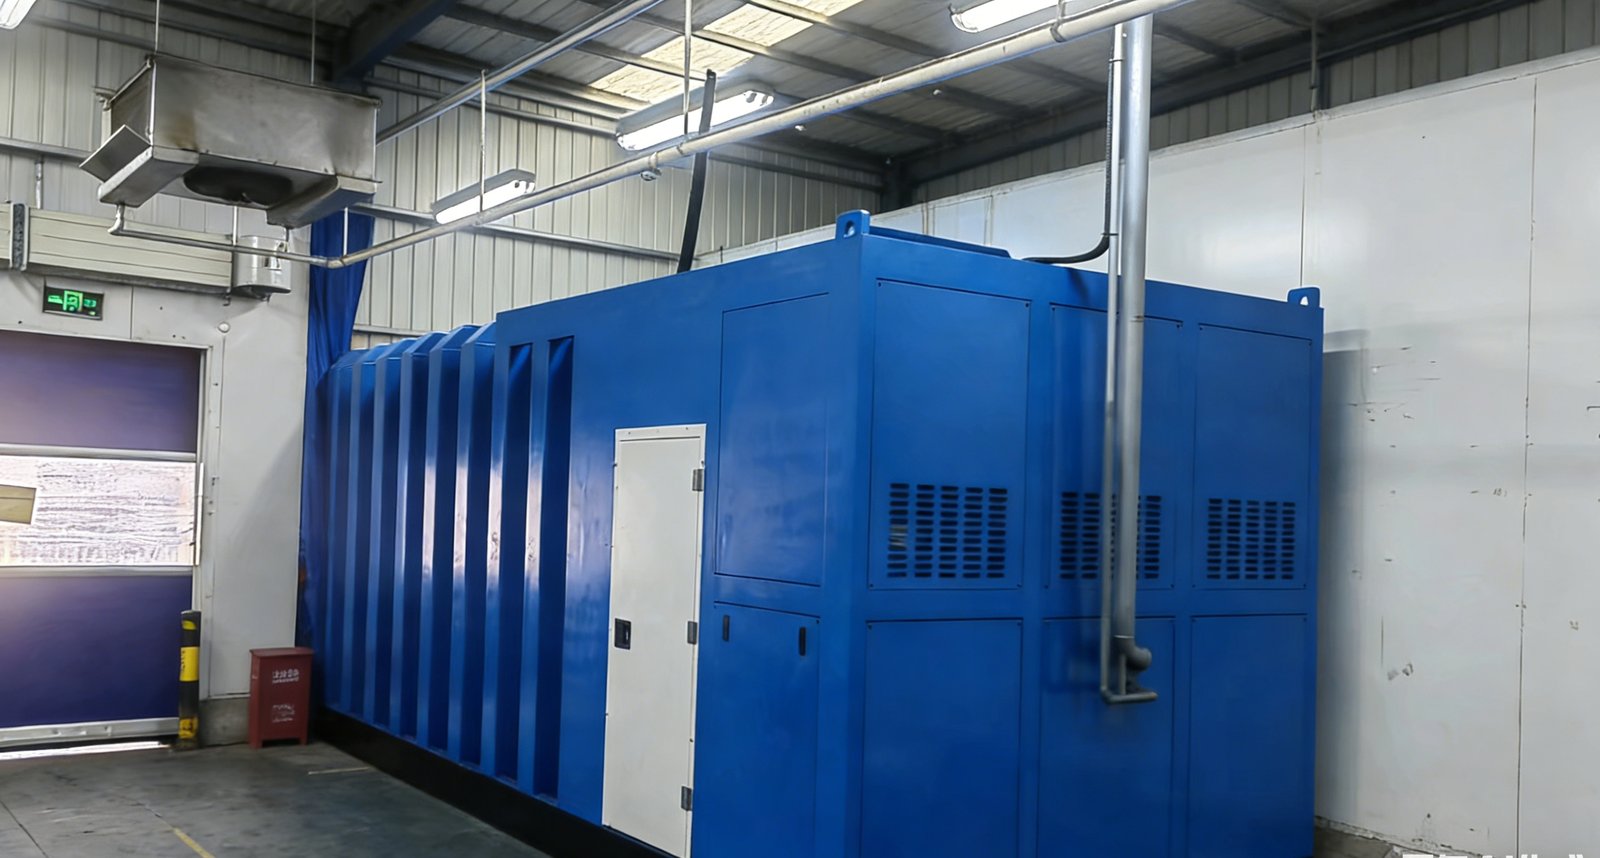 ภายในห้องเครื่องพรีคูลเลอร์แบบสุญญากาศขนาดใหญ่ในโรงงาน มีโครงสร้างท่อระบายความร้อนที่ด้านหลังและห่วงยกที่ด้านบน ขนาดอุปกรณ์กำหนดจำนวนพาเลทที่บรรจุได้ต่อรอบ และยังกำหนดเวลาในการเปลี่ยนรอบด้วย
3. ข้อผิดพลาดในการคำนวณที่พบบ่อยสามประการ
ประการแรก ใช้เวลาทำความเย็นเป็นรอบการทำงาน หากการทำความเย็นใช้เวลา 30 นาที และคุณคำนวณ 30 นาทีต่อรอบ 16 ชั่วโมงต่อวันจะได้ 32 รอบ ผลลัพธ์นี้ละเลยการคืนความดัน การเปิดประตู และการเปลี่ยนรอบ ที่รอบการทำงาน 50 นาที เวลาเดียวกันให้เพียง 19 รอบ ความแตกต่าง 40% คือช่องว่างระหว่างความจุบนกระดาษกับความจุจริง
ประการที่สอง คำนวณบนพื้นฐาน 24 ชั่วโมง อุปกรณ์ไม่ได้ทำงานต่อเนื่อง การเก็บเกี่ยวมีช่วงพีคและช่วงเบา เครื่องอาจหยุดตอนกลางคืน และการทำความสะอาดและบำรุงรักษาใช้เวลา ตัวเลขที่คำนวณบนพื้นฐาน 24 ชั่วโมงมักเป็นเพียง 1.5 เท่าของที่คำนวณบนพื้นฐาน 16 ชั่วโมง และยากที่จะบรรลุได้หน้างาน
ประการที่สาม เลือกห้องขนาดใหญ่เกินไปแต่บรรจุไม่เต็ม ห้องที่ใหญ่ขึ้นทำให้รอบการทำงานยาวนานขึ้น (ทั้งการเปลี่ยนรอบและการสูบหยาบใช้เวลานานขึ้น) หากแต่ละรอบบรรจุเพียงครึ่งเดียว คุณกำลังแปรรูปน้ำหนักน้อยลงด้วยรอบที่ยาวนานขึ้น อัตราการผลิตต่อวันจึงลดลงจริง การที่ขนาดห้องเหมาะสมกับอัตราการผลิตหรือไม่สามารถตัดสินได้จากความหนาแน่นในการบรรจุ ช่วงที่พบบ่อยสำหรับการพรีคูลผักและผลไม้คือ 125–150 kg/m³ หรือประมาณ 4–7 ในหน่วย L/kg สำหรับวิธีการเฉพาะ ดูที่ ความหนาแน่นในการบรรจุและการกำหนดขนาดห้อง
4. การคำนวณย้อนกลับ: การกำหนดขนาดสำหรับอัตราการผลิตต่อวันที่กำหนด
สมมติว่าสถานีรับซื้อในพื้นที่ผลิตต้องการแปรรูปผักใบ 30 ตันต่อวัน โดยช่วงพีคของการเก็บเกี่ยวกระจุกตัวตั้งแต่ 10:00 ถึง 20:00 น. และใช้เวลาทำงานที่มีประสิทธิภาพ 16 ชั่วโมง:
- ที่รอบการทำงาน 50 นาที และ 2 ตันต่อรอบ จำนวนรอบตามทฤษฎี 19 รอบต่อวัน = 38 ตัน คูณด้วย 0.85 ประมาณ 32 ตัน ซึ่งครอบคลุมความต้องการ 30 ตันได้พอดี
- หากวันพีคต้องการ 40 ตัน ต้องใช้ 24 รอบที่รอบการทำงานเดียวกัน 16 ชั่วโมงไม่เพียงพอ ดังนั้นต้องขยายเป็น 20 ชั่วโมง (23 รอบ) หรือเพิ่มปริมาณต่อรอบ
- วิธีเพิ่มปริมาณต่อรอบคือใช้ห้องที่ใหญ่ขึ้น แต่ก็ทำให้รอบการทำงานยาวนานขึ้นด้วย ทั้งสองอย่างต้องคำนวณร่วมกัน ไม่ใช่ดูแค่ขนาดห้องเพียงอย่างเดียว
อีกทางเลือกหนึ่งคือห้องขนาดกลางสองห้อง: ทำงานสลับกัน ห้องหนึ่งทำความเย็น enquanto อีกห้องขนถ่ายและบรรจุใหม่ ช่องว่างที่ไม่ได้ใช้งานในรอบของแต่ละเครื่องจะถูกเติมเต็มด้วยอีกเครื่อง ทำให้ผลผลิตต่อวันใกล้เคียง 1.8 เท่าของเครื่องเดียว และยังคงความจุไว้ครึ่งหนึ่งในกรณีที่เครื่องเสีย ข้อเสียคือพื้นที่ติดตั้งและจำนวนเครื่องที่เพิ่มขึ้น
จะเลือกเส้นทางใดขึ้นอยู่กับสามเงื่อนไขของพื้นที่: การจัดหาสินค้ามีความต่อเนื่องหรือไม่ พื้นที่สามารถรองรับสองเครื่องได้หรือไม่ และช่วงพีคของฤดูเก็บเกี่ยวสูงเพียงใด สำหรับวิธีประมาณเวลาทำความเย็นเอง โปรดดูวิธีการ berdasarkan ความร้อนจำเพาะและผลต่างอุณหภูมิใน คู่มือการคำนวณเวลาทำความเย็น
5. ตัวเลขสี่ประการที่ต้องชี้แจงก่อนเสนอราคา
- ปริมาณเฉลี่ยต่อวันและปริมาณช่วงพีค: ค่าเฉลี่ยกำหนดระดับความจุของห้อง ค่าพีคกำหนดว่าต้องใช้สองเครื่องหรือขยายชั่วโมงทำงาน
- อุณหภูมิขาเข้าและอุณหภูมิเป้าหมาย: สินค้าเข้าที่อุณหภูมิแวดล้อมหรือผ่านการทำความเย็นด้วยน้ำมาแล้ว เป้าหมายคือ 0–5°C หรือ 2–8°C
- บรรจุภัณฑ์และวิธีการวางซ้อน: ลัง ถุง หรือวางกอง ซึ่งส่งผลโดยตรงต่อความหนาแน่นในการบรรจุและช่องทางการไหลของอากาศภายใน
- รูปแบบกะและตารางทำความสะอาด: ทำงานกี่กะต่อวัน ทำความสะอาดห้องทุกกะหรือไม่ และมีกะกลางคืนหรือไม่ สิ่งเหล่านี้กำหนดว่าจะใช้เวลาทำงานที่มีประสิทธิภาพ 16 หรือ 20 ชั่วโมง
เฉพาะเมื่อรายงานตัวเลขทั้งสี่นี้อย่างถูกต้อง การประมาณการอัตราการผลิตต่อวันจึงจะมีความหมาย สำหรับความสามารถของอุปกรณ์เอง โปรดดูระดับความจุและขนาดห้องของ เครื่องพรีคูลเลอร์แบบสุญญากาศสำหรับผักและผลไม้ สำหรับสายการผลิตอาหาร โปรดดู เครื่องทำความเย็นแบบสุญญากาศสำหรับอาหารอย่างรวดเร็ว
หากคุณมีชุดตัวเลขอัตราการผลิตต่อวันและเงื่อนไขของพื้นที่อยู่ในมือ ส่งตัวเลขทั้งสี่นี้มาให้เรา แล้วเราจะคำนวณระดับความจุและจำนวนเครื่องให้คุณตามรอบการทำงานจริง