Khi được hỏi "máy này xử lý được bao nhiêu trong một ngày," nếu bạn chỉ đơn giản chia số giờ trong ngày cho thời gian làm lạnh, kết quả thường cao hơn thực tế rất nhiều. Lý do rất đơn giản: thiết bị thực ra chỉ làm lạnh trong 60–70% mỗi chu kỳ mẻ; phần còn lại dành cho tái tạo áp suất, mở cửa, xếp/dỡ hàng và vệ sinh.
Hãy nêu kết luận trước: Thông lượng hàng ngày = thời gian làm việc hiệu quả ÷ chu kỳ mẻ × tải trọng mỗi mẻ × tỷ lệ sử dụng. Chu kỳ phải bao gồm xếp hàng, dỡ hàng và vệ sinh; thời gian làm việc hiệu quả được lấy là 16–20 giờ, và tỷ lệ sử dụng là 0,8–0,9. Dưới đây, các con số này được phân tích từng bước.
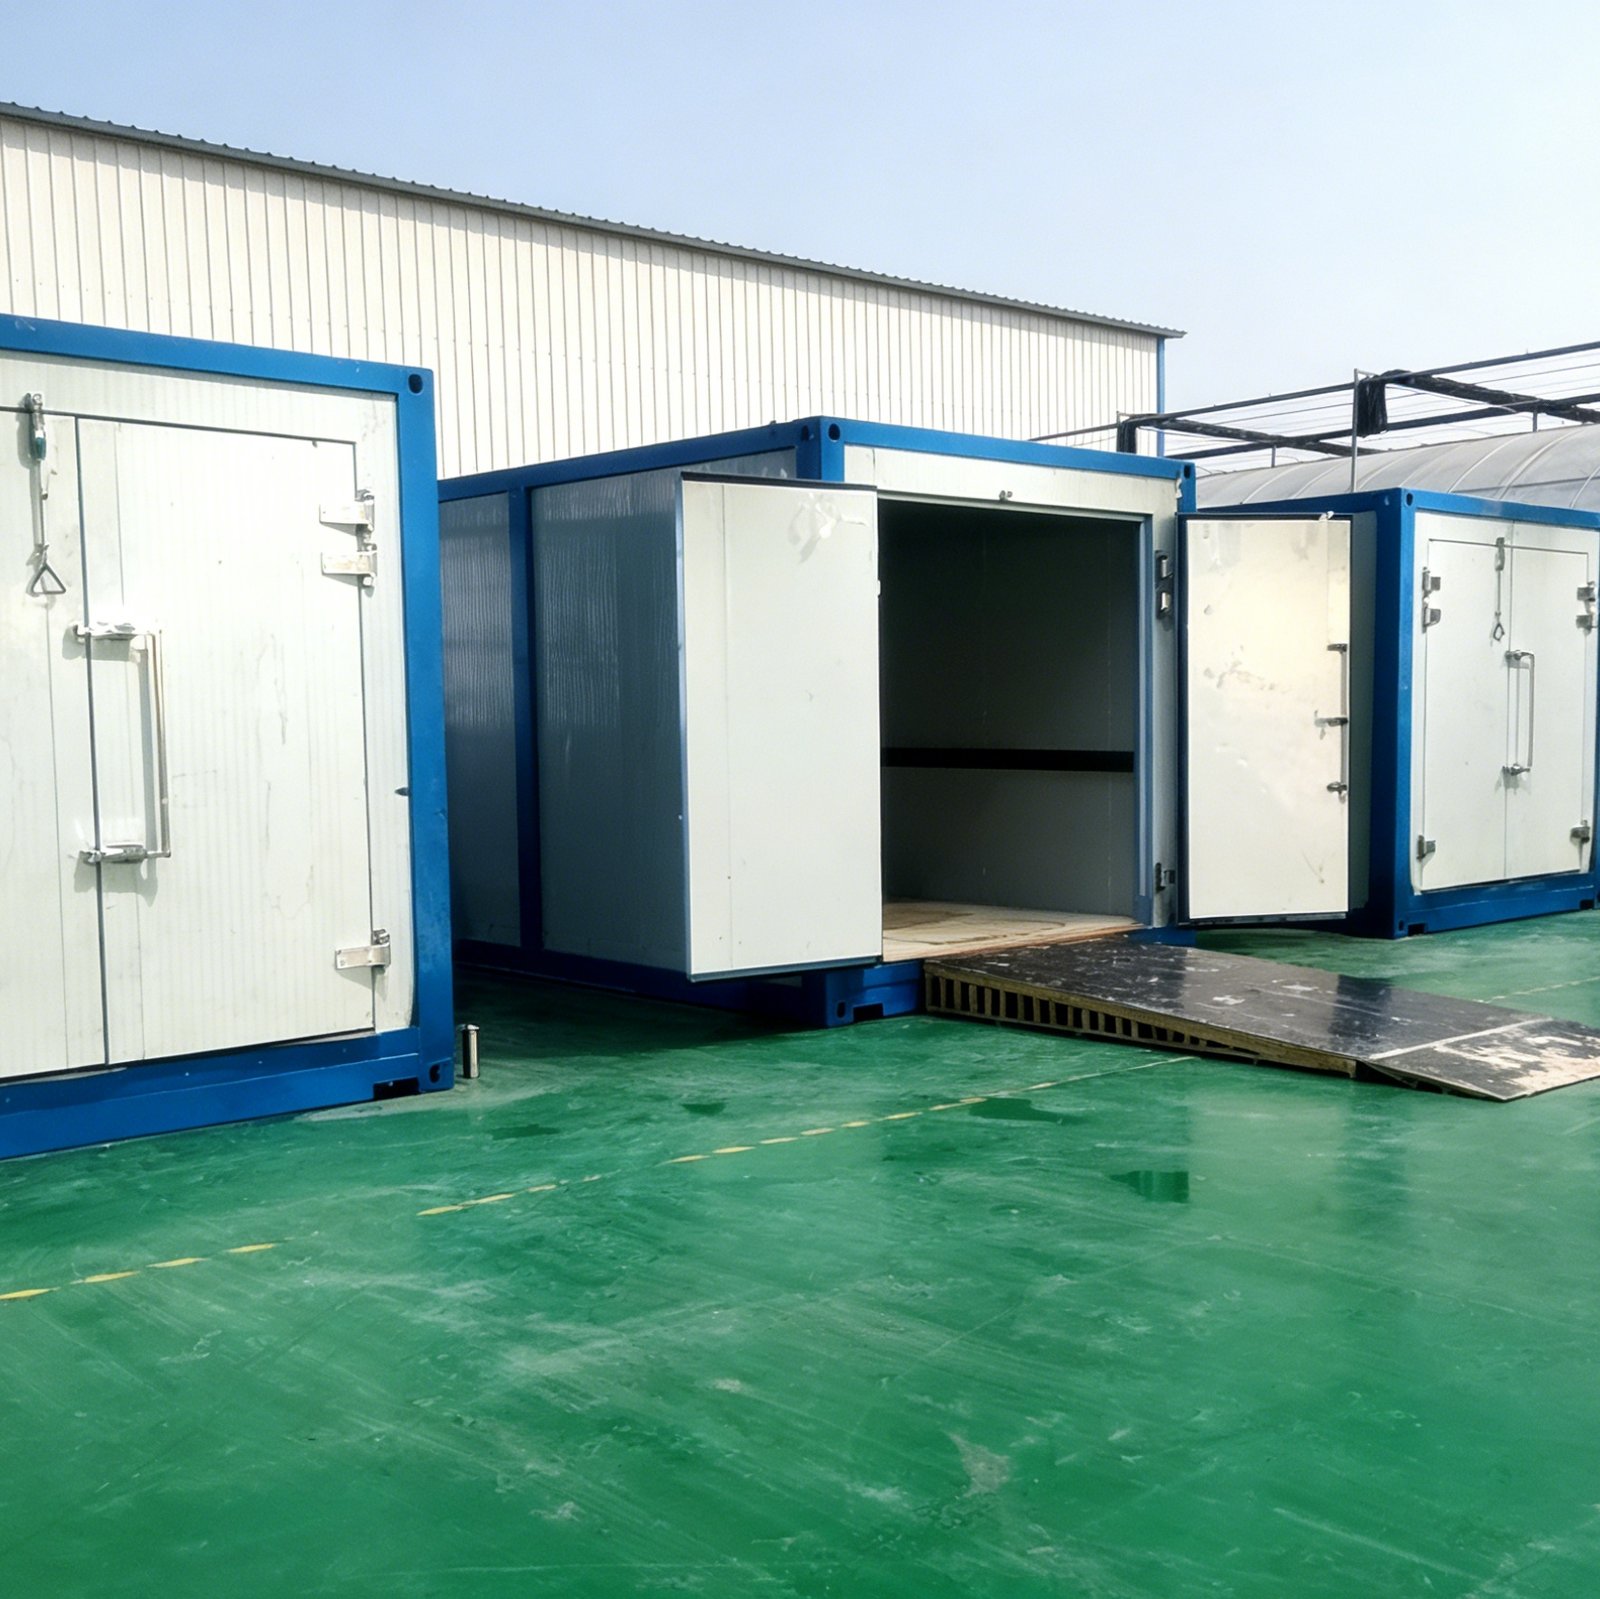 Các máy làm lạnh sơ bộ chân không được lắp đặt cạnh nhau tại hiện trường; cửa của thiết bị giữa đang mở, có thể thấy ván kê pallet bên trong buồng, và hàng hóa ra vào qua cửa dọc theo dốc.
1. Chu kỳ mẻ bao gồm bốn giai đoạn thời gian
Thời gian làm lạnh chỉ là một giai đoạn. Trong vận hành thực tế tại cánh đồng hoặc trạm thu mua, một mẻ trải qua bốn giai đoạn từ khi vào đến khi ra:
| Giai đoạn | Thời lượng điển hình | Ghi chú |
|---|---|---|
| Hút thô + làm lạnh | 20–35 phút | Rau quả giảm từ nhiệt độ môi trường 25–30°C xuống 0–5°C; thay đổi theo giống, bao bì và mật độ xếp hàng |
| Tái tạo áp suất và mở cửa | 2–5 phút | Phải phá chân không về áp suất khí quyển trước khi mở cửa; thời gian khác nhau đôi chút theo loại cửa |
| Đưa/ra pallet, đóng và niêm phong cửa | 5–15 phút | Xe nâng ra/vào mỗi pallet khoảng 1–3 phút; buồng càng lớn và càng nhiều pallet, giai đoạn này càng dài |
| Vệ sinh, kiểm tra, chờ hàng | Phân bổ theo ca | Vệ sinh buồng cuối ca, kiểm tra gioăng cửa, chờ chuyến xe tiếp theo |
Buồng nhỏ (2–4 pallet) thường có chu kỳ mẻ 40–50 phút, trung bình (6–8 pallet) 50–60 phút, và lớn (10+ pallet) 60–70 phút. Đây là các giá trị kinh nghiệm được tổng hợp từ hồ sơ vận hành tại hiện trường; giá trị thực tế bị ảnh hưởng bởi chiều rộng hiện trường, số lượng xe nâng và tính liên tục của nguồn cung, và có thể thay đổi ±20%.
2. Cách tính thông lượng hàng ngày
Dựa trên 16 giờ vận hành hiệu quả và tỷ lệ sử dụng 0,85 (vận hành hai ca thường phổ biến trong mùa thu hoạch, sau khi trừ thời gian bàn giao ca và chờ đợi):
| Mẫu (cấp công suất) | Tải trọng mỗi mẻ | Thời gian làm lạnh điển hình | Chu kỳ mẻ | Số mẻ lý thuyết mỗi ngày | Thông lượng hàng ngày (×0,85) |
|---|---|---|---|---|---|
| CVF-1000 | 1000 kg | 25 phút | 45 phút | 21 mẻ | khoảng 18 t |
| CVF-2000 | 2000 kg | 30 phút | 50 phút | 19 mẻ | khoảng 32 t |
| CVF-4000 | 4000 kg | 35 phút | 60 phút | 16 mẻ | khoảng 54 t |
| CVF-6000 | 6000 kg | 40 phút | 70 phút | 13 mẻ | khoảng 66 t |
Các con số thông lượng hàng ngày trong bảng là ước tính giới hạn trên, không phải giá trị đảm bảo. Trong mùa thu hoạch cao điểm, nếu nguồn cung gián đoạn, các mẻ bị non tải, hoặc hàng hóa phải được phân loại theo giống bên trong buồng, sản lượng thực tế sẽ thấp hơn các con số trong bảng.
Phương pháp tính tương tự cũng áp dụng cho máy làm lạnh nhanh chân không thực phẩm, với điểm khác biệt là nhiệt độ đầu vào: thực phẩm nóng vào ở 80–90°C, giai đoạn làm lạnh dài hơn, và chu kỳ mẻ thường dài hơn 10–20 phút so với máy làm lạnh sơ bộ, với số mẻ mỗi ngày ít hơn tương ứng.
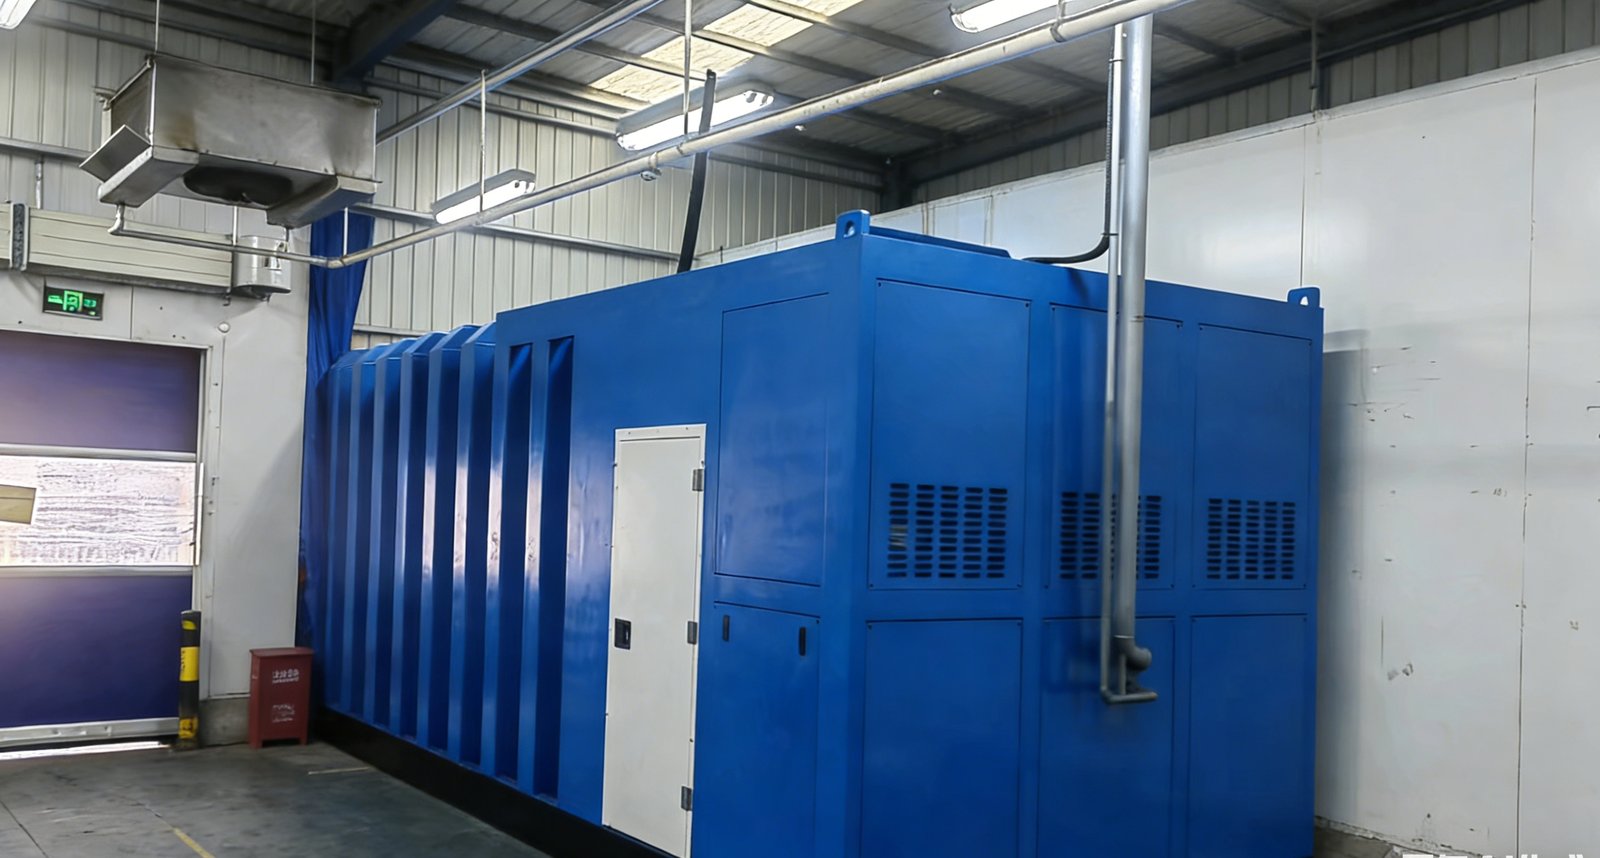 Buồng lớn của máy làm lạnh sơ bộ chân không bên trong xưởng, với cấu trúc ống tản nhiệt ở phía sau và vòng nâng ở trên đỉnh. Kích thước thiết bị quyết định số pallet chứa được mỗi mẻ và cũng quyết định thời gian chuyển đổi.
3. Ba lỗi tính toán phổ biến
Thứ nhất, dùng thời gian làm lạnh làm chu kỳ. Nếu làm lạnh mất 30 phút và bạn tính 30 phút mỗi mẻ, 16 giờ một ngày cho 32 mẻ—kết quả này bỏ qua tái tạo áp suất, mở cửa và chuyển đổi. Với chu kỳ 50 phút, cùng thời gian đó chỉ cho 19 mẻ; chênh lệch 40% là khoảng cách giữa công suất trên giấy và công suất thực tế.
Thứ hai, tính trên cơ sở 24 giờ. Thiết bị không chạy liên tục. Thu hoạch có đỉnh và đáy, máy có thể tắt vào ban đêm, và vệ sinh và bảo trì mất thời gian. Các con số tính trên cơ sở 24 giờ thường chỉ gấp 1,5 lần so với tính trên cơ sở 16 giờ, và khó đạt được tại hiện trường.
Thứ ba, chọn buồng quá lớn nhưng xếp hàng non tải. Buồng lớn hơn làm kéo dài chu kỳ mẻ (cả chuyển đổi và hút thô đều mất nhiều thời gian hơn); nếu mỗi mẻ chỉ xếp nửa tải, bạn đang xử lý ít trọng lượng hơn với chu kỳ dài hơn, và thông lượng hàng ngày thực tế giảm. Liệu kích thước buồng có phù hợp với thông lượng có thể được đánh giá bằng mật độ xếp hàng; phạm vi phổ biến cho làm lạnh sơ bộ rau quả là 125–150 kg/m³, tương đương khoảng 4–7 in L/kg. Để biết phương pháp cụ thể, xem Mật Độ Xếp Hàng và Định Cỡ Buồng.
4. Tính ngược: định cỡ cho một thông lượng hàng ngày nhất định
Giả sử một trạm thu mua tại vùng sản xuất cần xử lý 30 tấn rau lá mỗi ngày, với đỉnh thu hoạch tập trung từ 10 giờ sáng đến 8 giờ tối, và vận hành hiệu quả được lấy là 16 giờ:
- Với chu kỳ 50 phút và 2 tấn mỗi mẻ, 19 mẻ lý thuyết mỗi ngày = 38 tấn; nhân với 0,85, khoảng 32 tấn, vừa đủ đáp ứng yêu cầu 30 tấn;
- Nếu một ngày cao điểm cần 40 tấn, cần 24 mẻ với cùng chu kỳ; 16 giờ không đủ, vì vậy hoặc kéo dài đến 20 giờ (23 mẻ) hoặc tăng tải trọng mỗi mẻ;
- Cách tăng tải trọng mỗi mẻ là sử dụng buồng lớn hơn, nhưng điều này cũng kéo dài chu kỳ; hai yếu tố phải được tính cùng nhau, không chỉ nhìn vào kích thước buồng.
Một giải pháp khác là hai buồng trung bình: vận hành luân phiên, một buồng làm lạnh trong khi buồng kia được dỡ và xếp lại, các khoảng trống trong chu kỳ của mỗi thiết bị được lấp đầy bởi thiết bị kia, cho sản lượng hàng ngày gần gấp 1,8 lần so với một thiết bị đơn, và giữ lại một nửa công suất trong trường hợp hỏng hóc. Cái giá là tăng diện tích và số lượng thiết bị lắp đặt.
Con đường nào để chọn phụ thuộc vào ba điều kiện hiện trường: nguồn cung có liên tục không, hiện trường có thể chứa hai thiết bị không, và đỉnh mùa thu hoạch cao đến mức nào. Để biết cách ước tính thời gian làm lạnh, hãy tham khảo phương pháp dựa trên nhiệt dung riêng và chênh lệch nhiệt độ trong Hướng Dẫn Tính Thời Gian Làm Lạnh.
5. Bốn con số cần làm rõ trước khi báo giá
- Khối lượng trung bình hàng ngày và khối lượng cao điểm: Trung bình quyết định cấp công suất buồng; cao điểm quyết định có cần hai thiết bị hoặc kéo dài giờ làm việc không.
- Nhiệt độ đầu vào và nhiệt độ mục tiêu: Nông sản vào ở nhiệt độ môi trường hay đã được làm lạnh bằng nước; mục tiêu là 0–5°C hay 2–8°C.
- Bao bì và cách xếp chồng: Thùng, túi hay rời, ảnh hưởng trực tiếp đến mật độ xếp hàng và kênh lưu thông không khí bên trong.
- Chế độ ca và lịch vệ sinh: Bao nhiêu ca mỗi ngày, buồng có được vệ sinh mỗi ca không, và có ca đêm không—những điều này quyết định thời gian làm việc hiệu quả được lấy là 16 hay 20 giờ.
Chỉ khi bốn con số này được báo cáo chính xác thì ước tính thông lượng hàng ngày mới có ý nghĩa. Để biết năng lực của thiết bị, xem các cấp công suất và kích thước buồng của Máy Làm Lạnh Sơ Bộ Chân Không cho Rau Quả; đối với dây chuyền thực phẩm, xem Máy Làm Lạnh Nhanh Chân Không cho Thực Phẩm.
Nếu bạn có sẵn một bộ thông lượng hàng ngày và điều kiện hiện trường, hãy gửi cho chúng tôi bốn con số này và chúng tôi sẽ tính toán cấp công suất thiết bị và số lượng thiết bị cho bạn dựa trên chu kỳ thực tế.