问「这台设备一天能处理多少」,如果只拿冷却时间去除一天的小时数,结果往往比实际高出一大截。原因很简单:设备真正在制冷的时间只占单批节拍的六到七成,剩下的时间花在复压、开门、换货、清洗上。
先把结论说清楚:日产能 = 有效作业时间 ÷ 单批节拍 × 每批装载量 × 利用率。节拍要把装卸和清洗算进去,有效作业时间按 16~20 小时取,利用率按 0.8~0.9 取。下面把这几个数一个个拆开。
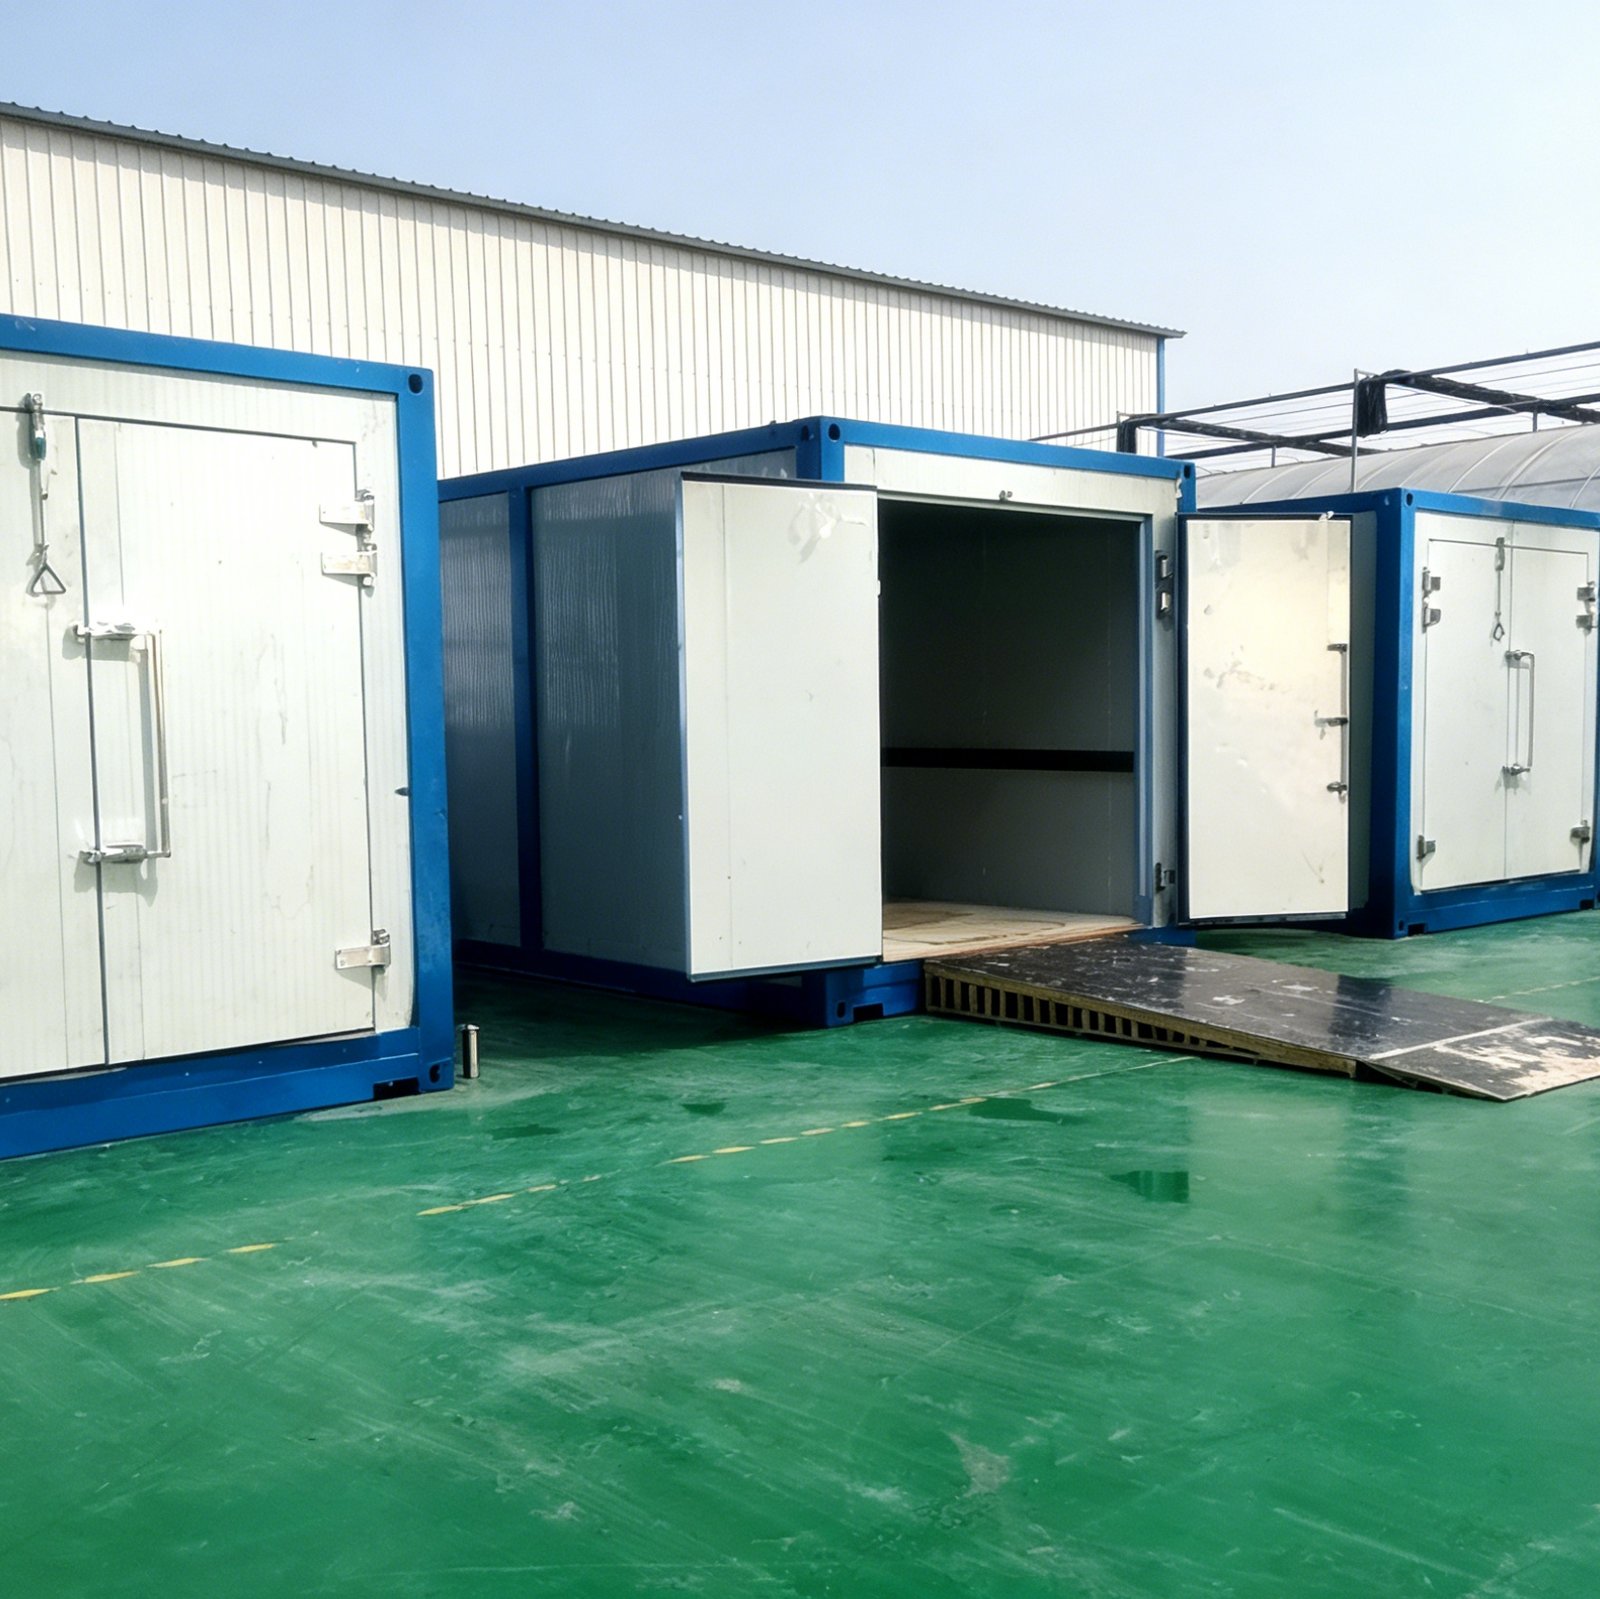 现场并列布置的真空预冷机,中间一台门已打开,箱内可见托盘底板,货从门口沿坡道进出。
一、单批节拍由四段时间组成
冷却时间只是其中一段。田头或收购站的实际作业,一批货从进到出要走完四段:
| 阶段 | 常见耗时 | 说明 |
|---|---|---|
| 预抽 + 降温 | 20~35 分钟 | 果蔬从常温 25~30℃ 降到 0~5℃,随品种、包装、装载密度变化 |
| 复压与开门 | 2~5 分钟 | 破真空到常压,门才能开;门型不同时间略有差别 |
| 卡板进出、关门密封 | 5~15 分钟 | 单卡板叉车进出约 1~3 分钟,箱体越大、卡板越多,这段越长 |
| 清洗、检查、等货 | 按班次摊 | 每班结束清箱、查门胶条、等下一车货到场 |
小箱体(2~4 卡板)单批节拍通常 40~50 分钟,中型(6~8 卡板)50~60 分钟,大型(10 卡板以上)60~70 分钟。这些是按现场作业记录归纳的经验值,实际受场地宽度、叉车数量、货源连续性影响,差异可以达到 ±20%。
二、日处理量怎么算
以 16 小时有效作业、利用率 0.85 测算(采收季常见两班制,扣除交接班与等货时间):
| 型号(容量档) | 每批装载 | 典型冷却时间 | 单批节拍 | 日理论批次 | 日处理量(×0.85) |
|---|---|---|---|---|---|
| CVF-1000 | 1000 kg | 25 分钟 | 45 分钟 | 21 批 | 约 18 吨 |
| CVF-2000 | 2000 kg | 30 分钟 | 50 分钟 | 19 批 | 约 32 吨 |
| CVF-4000 | 4000 kg | 35 分钟 | 60 分钟 | 16 批 | 约 54 吨 |
| CVF-6000 | 6000 kg | 40 分钟 | 70 分钟 | 13 批 | 约 66 吨 |
表里的日处理量是上限测算,不是承诺值。采收旺季如果货源断档、单批装不满、或者在箱内还要分品种摆货,实际产量会低于表中数字。
同一套算法也适用于食品真空速冷机,区别在进料温度:热食 80~90℃ 进料,降温段更长,单批节拍普遍比预冷机多 10~20 分钟,日批次相应减少。
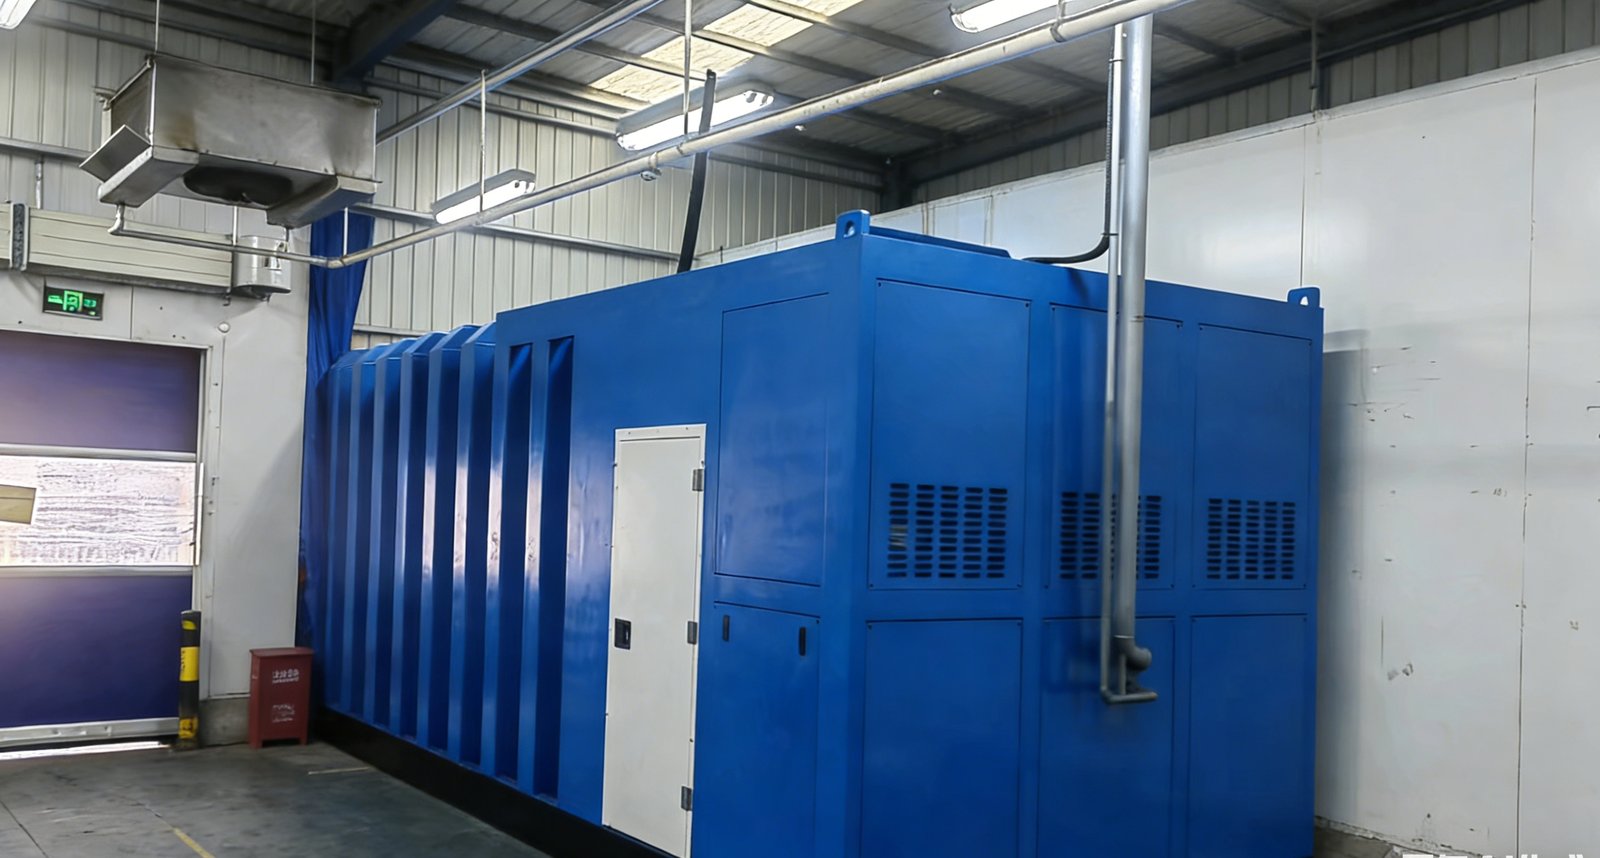 车间内的大型真空预冷机箱体,尾部为散热风道结构,顶部带吊装吊环。设备尺寸决定了单批能进多少卡板,也决定了换货时间。
三、三个常见的算错方式
第一,拿冷却时间当节拍。 冷却 30 分钟就按每批 30 分钟算,一天 16 小时能跑 32 批——这个结果忽略了复压、开门和换货。按 50 分钟节拍算,同样的时间只跑 19 批,差出来的 40% 就是纸面产能和实际产能的差距。
第二,按 24 小时算。 设备不是连续运转的。采收有高峰低谷,夜间可能停机,清洗和检修要占时间。按 24 小时算出来的数字,通常只有按 16 小时算的 1.5 倍,现场很难达到。
第三,箱体选大但装不满。 箱体放大后单批节拍变长(换货和预抽都变长),如果每批只装一半货,等于用更长的节拍处理更少的重量,日产能反而下降。箱体和处理量是否配套,可以用装载密度判断,果蔬预冷常见区间是 125~150 kg/m³,换算成 L/kg 大致 4~7,具体算法见装载密度与箱体容积。
四、反算:给定日处理量要配多大
假设产地收购站每天要处理 30 吨叶菜,采收高峰集中在上午十点到晚上八点,实际有效作业按 16 小时算:
- 按 50 分钟节拍、每批 2 吨,日理论 19 批 = 38 吨,乘 0.85 后约 32 吨,刚好覆盖 30 吨的需求;
- 如果高峰日要到 40 吨,同样节拍下需要 24 批,16 小时不够,只能延长到 20 小时(23 批)或者提高单批装载量;
- 提高单批装载量的办法是换更大箱体,但同时会拉长节拍,两者要一起算,不能只看箱体变大。
另一种解法是配两台中等箱体:两台交替作业,一台在冷却、一台在换货,单台节拍里的空档被另一台填掉,日产量接近单台的 1.8 倍,还能在故障时保留一半产能。代价是占地和装机数量增加。
选择哪条路,取决于三个现场条件:货源是否连续、场地能不能放下两台、以及采收季的峰值有多高。冷却时间本身怎么估,可以参考冷却时间计算指南里按比热和温差推算的方法。
五、报价前要问清的四个数
- 日均量和峰值量:日均决定箱体档位,峰值决定要不要两台或者延长工时。
- 进料温度与目标温度:果蔬常温进料,还是已经过冷水预冷;目标 0~5℃ 还是 2~8℃。
- 包装与堆码方式:筐装、袋装、散装,直接影响装载密度和箱内气流通道。
- 班次与清洗安排:一天几班、每班是否清箱、有没有夜班,决定有效作业时间取 16 小时还是 20 小时。
这四个数报准了,日产能测算才有意义。设备本身的能力可以看果蔬真空预冷机的容量档与箱体尺寸,食品线看食品真空速冷机。
如果你手上有一组日处理量和现场条件,可以把这四个数发过来,我们按实际节拍帮你算一遍设备档位和台数。