El equipo lleva dos años en uso y el ciclo de enfriamiento se ha extendido de 20 minutos a 35 minutos; este es un tipo común de llamada de servicio que se recibe en postventa. La conclusión primero: revise primero la cámara de vacío en busca de fugas, no sospeche primero de la bomba de vacío, y menos aún hace falta tocar la descongelación. Por mucho aire que entre, la bomba debe extraer esa misma cantidad adicional, el margen de velocidad de bombeo se consume, el tiempo de preevacuación se alarga y el ciclo completo se alarga en consecuencia.
Los precoolers de vacío procesan frutas y verduras a temperatura ambiente (alimentación a 25~30°C), mientras que los enfriadores rápidos por vacío para alimentos procesan alimentos calientes (alimentación a 80~90°C), con tiempos de procesamiento por lote en el rango de 15~30 minutos. Aclarar esta premisa puede eliminar más de la mitad de los diagnósticos erróneos. Este artículo organiza los puntos técnicos de la detección de fugas en sistemas de vacío y el mantenimiento de sellos según los elementos de inspección ejecutables en sitio.
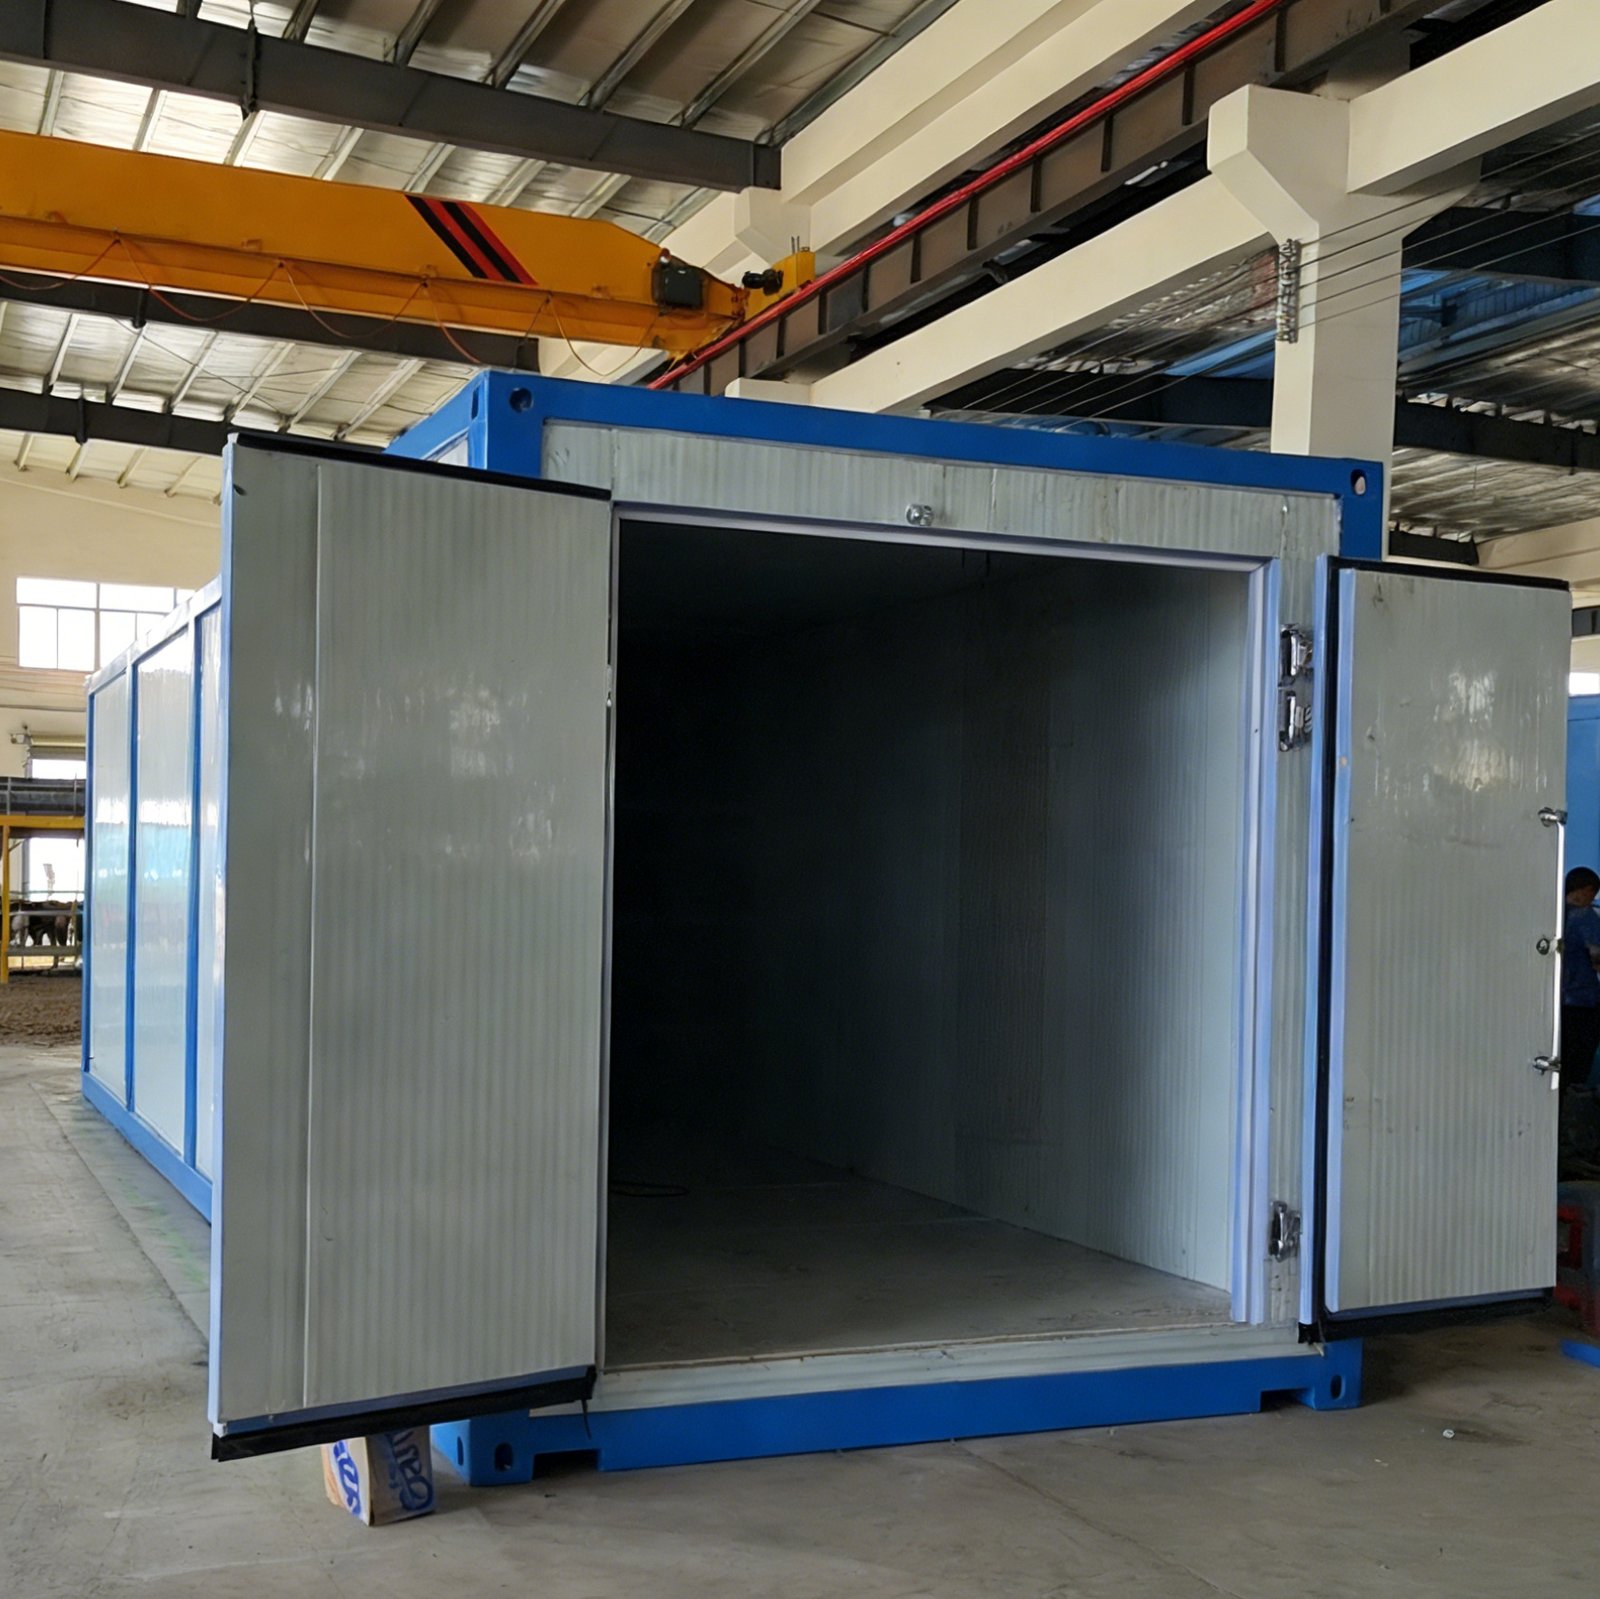
I. "Es hora de descongelar" es un diagnóstico erróneo común
El precooling por vacío y el enfriamiento rápido por vacío son operaciones intermitentes, con un solo lote que dura únicamente 15~30 minutos. Se forma escarcha en el captador de agua, pero la etapa de alta temperatura del segundo ciclo derretirá automáticamente la escarcha dejada por el lote anterior, y la máquina no necesita—ni existe tal cosa como—"descongelación insuficiente."
Por lo tanto, la regla empírica "enfriamiento más lento = necesita descongelación" no se cumple para los precoolers de vacío ni para los enfriadores rápidos por vacío. Si la presión en la cámara de vacío no sube y el bombeo es lento, revise si hay fugas; los problemas en el lado de refrigeración tienen una ruta de diagnóstico separada, así que no los mezcle. Esta es también la razón por la cual algunos usuarios limpian repetidamente el captador de agua y nunca ven mejoría—la dirección estaba equivocada desde el principio.
II. Tres grandes fuentes de fuga, ordenadas por frecuencia en sitio
| Fuente | Síntoma | Diagnóstico en sitio |
|---|---|---|
| Junta de puerta dañada por impacto / envejecida | Sonido de succión en la junta de la puerta, sigue fugando después de cerrar bien | Verifique si la impresión de la junta es uniforme y si hay grietas dañadas |
| Sellos de válvulas no herméticos | Aún hay flujo de aire después de cerrar la válvula de extracción y la válvula de conmutación | Anillo de sello del cuerpo de la válvula envejecido, válvula mariposa neumática no accionada completamente |
| Puntos de fuga en soldaduras de la cámara | Microfugas en soldaduras y uniones, inaudibles | Aplique líquido de detección de fugas; las burbujas indican el punto de fuga |
La junta de la puerta parece una pieza barata, pero en realidad es un punto de falla de alta incidencia. Una tira de sellado de apertura de puerta dañada arrastra todo el ciclo del equipo—esta es también la razón por la cual escribimos "verificar la impresión de la junta de la puerta una vez por turno" como elemento de apertura en el manual de mantenimiento.
III. Método de tasa de aumento de presión: cierre la bomba y mida el aumento de presión, calcule la tasa de fuga en 10 minutos
Para determinar si hay una fuga, se puede hacer en sitio sin desmontar la máquina:
Evacuar hasta el vacío último → cerrar la válvula de extracción y la bomba de vacío → registrar presión P1
→ esperar Δt minutos → registrar presión P2
Tasa de fuga Q = (P2 - P1) × V / Δt     Unidad: Pa·m³/s
Tomando una cámara de 8 m³ como ejemplo: después de evacuar a 600 Pa, cierre la válvula, y la presión vuelve a subir a 1200 Pa en 10 minutos.
Q = (1200 - 600) × 8 ÷ 600 ≈ 8 Pa·m³/s
Un aumento de presión de esta magnitud indica que el problema de sellado ya es bastante obvio y necesita ser atendido. El aislamiento por segmentos puede reducir el rango: cierre la válvula de extracción, la válvula de conmutación y cada ramal uno por uno, y observe qué segmento muestra el mayor cambio en la tasa de aumento de presión. Para localizar el punto de fuga específico, use el método de aplicación manual: aplique líquido de detección de fugas (agua jabonosa también sirve) en soldaduras, bridas y uniones del cuerpo de válvulas; donde aparezcan burbujas está el punto de fuga. Para la junta de la puerta, revise la impresión; una impresión intermitente indica que la puerta no cierra de manera uniforme o que la junta ya se ha deformado.
IV. La fuga y el dimensionamiento de la bomba son esencialmente lo mismo
En nuestra fórmula empírica de velocidad de bombeo S = V × k / t_evac, el coeficiente k se toma como 5~8, lo que originalmente reserva margen para "fugas + desgasificación del producto." Una bomba subdimensionada es un defecto de diseño; una bomba correctamente dimensionada con una fuga grande da el mismo resultado—el ciclo se alarga.
En sitio, esta fórmula se puede usar para localizar rápidamente el cuello de botella:
Tiempo real de preevacuación = (V / S) × ln(101325 / 660) × 1.3
Si el tiempo de preevacuación calculado supera el 70% del ciclo declarado, el cuello de botella de este equipo radica en la etapa de extracción. La regla de diagnóstico aplica tanto a equipos nuevos como usados: para equipos nuevos, revise primero la configuración; para equipos usados, revise primero las fugas.
V. Lista de verificación de mantenimiento de sellos
| Elemento de inspección | Ciclo | Puntos clave |
|---|---|---|
| Impresión / daño de la junta de puerta | Cada turno | Impresión uniforme, sin grietas, puerta bloqueada en su lugar |
| Acción de válvulas y anillos de sello | Mensual | Válvula mariposa neumática abre y cierra completamente, anillos de sello sin endurecimiento ni grietas |
| Soldaduras y uniones | Trimestral | Reverificar soldaduras clave con líquido de detección de fugas |
| Prueba de retención de presión de máquina completa | Fábrica / inspección anual | Evacuar hasta el vacío último, luego medir la tasa de aumento de presión, registrar y archivar |
Archivar los datos de retención de presión de fábrica es un paso de alta relación costo-beneficio en este método: cuando el rendimiento del equipo cambie posteriormente, una comparación indicará si es degradación del equipo o un cambio en las condiciones de operación, sin depender de conjeturas.
VI. Otro tipo de "ciclo alargado": escarcha en el captador de agua
Más allá de las fugas, hay otra situación que alarga el ciclo: después de que el captador de agua se escarcha, su eficiencia de captura de agua disminuye, y la carga de vapor de agua se traslada a la bomba de vacío.
El criterio es el ritmo de producción: para líneas de producción con producción continua superior a 4 horas, o un takt de línea inferior a 30 minutos/lote, se recomienda usar conmutación de doble captador de agua (descongelación con flúor caliente, conmutación con válvula mariposa neumática), de modo que un grupo capture agua mientras el otro se descongela, trabajando alternadamente. Este tipo de problema debe juzgarse por separado de las fugas—si la tasa de aumento de presión es normal pero el ciclo sigue siendo largo, investigue en la dirección del captador de agua.
Preguntas frecuentes
¿Con qué frecuencia se debe reemplazar la junta de la puerta? No hay un ciclo fijo; juzgue por la impresión. Si la impresión es desigual, tiene grietas, o todavía hay un sonido de succión en la junta de la puerta después de cerrar, debe reemplazarse.
¿Qué tasa de aumento de presión se considera normal? Use el registro de retención de presión de fábrica como línea base para comparación longitudinal. Después de evacuar a 600 Pa y cerrar la válvula durante 10 minutos, si la amplitud del aumento de presión es notablemente mayor, diagnostique según los tres pasos anteriores.
Si el ciclo de un equipo nuevo no alcanza el valor declarado, ¿también es fuga? Para equipos nuevos, revise primero la configuración. Use (V / S) × ln(101325/660) × 1.3 para calcular el tiempo de preevacuación; si representa más del 70% del ciclo declarado, el problema radica en la coincidencia entre la bomba y la cámara, no en los sellos.
¿Cómo distinguir la escarcha del captador de agua de una fuga? Realice primero la prueba de tasa de aumento de presión. Si la tasa de aumento de presión es normal pero el ciclo es largo, revise el captador de agua; si la tasa de aumento de presión claramente excede el estándar, revise los sellos.
Para ver la configuración estándar de modelos específicos, puede consultar las dos líneas de productos precooler de vacío para frutas y verduras y enfriador rápido por vacío para alimentos; más artículos sobre mantenimiento de equipos y parámetros de operación están reunidos en la Biblioteca Técnica. Si necesita calcular el tiempo de extracción según el volumen de su cámara y la configuración de la bomba, puede contactarnos directamente.