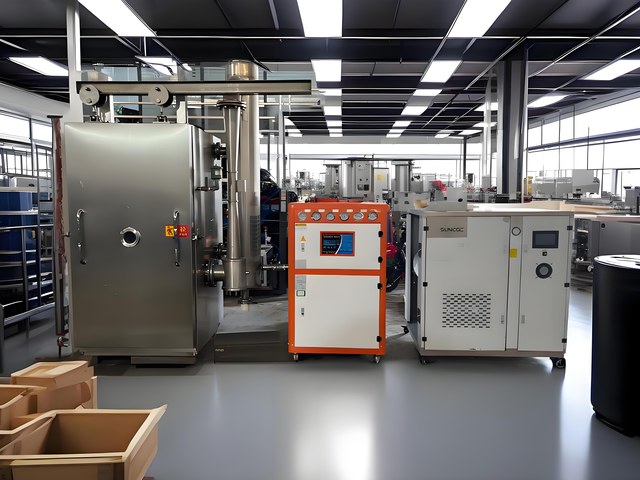
แนวโน้มในอนาคตของเทคโนโลยีการรักษาความสดของอาหาร — มุมมองทางวิศวกรรม
ปัญหา: อุตสาหกรรมยังซื้อเครื่องจักรของเมื่อวาน
ในงานแสดงสินค้า ลูกค้าถามเราซ้ำแล้วซ้ำเล่าด้วยคำถามเดิม: “เครื่องที่ฉันซื้อตอนนี้จะล้าสมัยในปี 2027 หรือไม่?” คำถามนี้สมเหตุสมผล ระบบรักษาความสดของอาหารมีอายุการใช้งาน 10 ถึง 15 ปี อุปกรณ์ทำความเย็นแบบสุญญากาศ ที่ซื้อวันนี้ยังใช้งานได้ถึงปี 2038 ดังนั้นงานทางวิศวกรรมที่แท้จริงจึงไม่ใช่การเลือกเครื่องจักรที่ดีที่สุดในปัจจุบัน แต่เป็นการเลือกเครื่องจักรที่มีสถาปัตยกรรมสามารถทนต่อการเปลี่ยนแปลงของราคาพลังงาน ต้นทุนแรงงาน และกฎระเบียบในอีกสิบปีข้างหน้า แนวโน้มที่เราเห็นไม่ใช่การอนุมานเชิงทฤษฎี แต่ปรากฏให้เห็นในทุกโครงการที่เราเสนอและผลิต
สาเหตุ: แรงสามประการกำลังกำหนดการออกแบบระบบใหม่
1. ต้นทุนไฟฟ้ากลายเป็นปัจจัยต้นทุนเดี่ยวที่ใหญ่ที่สุด ในเขตอุตสาหกรรมของจีน ราคาไฟฟ้าเพิ่มขึ้นทุกปี; ลูกค้าส่งออกในยุโรปต้องเผชิญกับราคาไฟฟ้าที่สูงยิ่งขึ้น ในการตรวจสอบโครงการในปี 2026 เราพบว่าการทำความร้อนด้วยไฟฟ้าเป็นจุดใช้ไฟฟ้าเดี่ยวที่ใหญ่ที่สุดซ้ำแล้วซ้ำเล่า ในสายการผลิตทำแห้งแบบเยือกแข็งสตรอว์เบอร์รีขนาด 175 ตารางเมตรที่วิเคราะห์ในปีนี้ เครื่องทำความร้อนไฟฟ้าขนาด 220 kW คิดเป็น 49 % ของกำลังไฟฟ้าติดตั้งรวม 445 kW ความร้อนแฝงของการระเหยของน้ำในผลิตภัณฑ์ไม่สามารถหลีกเลี่ยงได้ แต่การสร้างความร้อนด้วยลวดความร้อนเป็นปัญหาด้านต้นทุน ไม่ใช่ปัญหาทางฟิสิกส์ 2. บุคลากรที่สามารถตั้งค่ากระบวนการได้หายากขึ้นเรื่อย ๆ ผู้ปฏิบัติงานด้านการทำแห้งแบบเยือกแข็งและการทำความเย็นล่วงหน้าที่มีประสบการณ์หายาก และรักษาไว้ได้ยากยิ่งกว่า เมื่อผู้ปฏิบัติงานเกษียณอายุ ความรู้ด้านกระบวนการก็หายไปพร้อมกับพวกเขา สำหรับระบบที่ตั้งค่าเส้นโค้งด้วยตนเอง ปัญหาจะเกิดขึ้นเมื่อบุคคลที่ตั้งค่าเส้นโค้งไม่อยู่แล้ว 3. ข้อกำหนดด้านสารทำความเย็นและความปลอดภัยอาหารเข้มงวดขึ้นเรื่อย ๆ R404A ยังคงใช้กันแพร่หลาย แต่ค่า GWP (3922) ทำให้มันเป็นเป้าหมายของการลด F-gas ของ EU ลูกค้าส่งออกกำหนดให้ใช้ R448A/R449A หรือสารทำความเย็นธรรมชาติมากขึ้น การตรวจประเมินความปลอดภัยอาหารต้องการข้อมูลอุณหภูมิที่บันทึกได้; สมุดบันทึกที่เขียนด้วยลายมือไม่ผ่าน
หลักการ: เครื่องจักรต้อง “เรียนรู้” ได้ ไม่ใช่แค่ทำความเย็น
ความก้าวหน้าครั้งสำคัญของระบบรักษาความสดของอาหารในอนาคตไม่ใช่เทคโนโลยีวิเศษเพียงหนึ่งเดียว แต่คือการเปลี่ยนแปลงทางวิศวกรรมห้าประการ ซึ่งทำให้เครื่องจักรประหยัดพลังงาน ใช้งานง่ายขึ้น และตรวจสอบได้ดีขึ้น:
- การทำความร้อนด้วยปั๊มความร้อนและไอน้ำมาแทนการทำความร้อนด้วยขดลวดต้านทาน — ฟิสิกส์การอบแห้งยังคงเดิม ต้นทุนค่าไฟฟ้าลดลงครึ่งหนึ่ง
- ระบบอัตโนมัติ PLC + เส้นโค้งกระบวนการตั้งค่าไว้ล่วงหน้า — องค์ความรู้เกี่ยวกับกระบวนการถูกจัดเก็บไว้ในเครื่องจักร และไม่ขึ้นอยู่กับผู้ปฏิบัติงาน
- กระบวนการอบแห้งแบบผสมผสาน — การช่วยด้วยไมโครเวฟ, การอบแห้งแบบพ่นฝอย + การทำแห้งแบบเยือกแข็ง สำหรับวัสดุที่ไวต่อความร้อน
- สารทำความเย็นสีเขียว — R448A/R449A และระบบที่มี GWP ต่ำกลายเป็นมาตรฐาน
- ห่วงโซ่ความเย็นแบบบูรณาการ — การทำความเย็นล่วงหน้า การทำแห้งแบบเยือกแข็ง และการบรรจุแบบ MAP ถูกออกแบบเป็นระบบเดียว แทนที่จะซื้อแยกกัน ไม่มีประเด็นใดในห้าข้อนี้ที่ต้องอาศัยความก้าวหน้าทางฟิสิกส์; ทั้งหมดสามารถนำไปใช้ได้ในปัจจุบัน
โซลูชัน: ข้อมูลจากโครงการจริง
แนวโน้ม 1 — ระบบทำความร้อนถูกออกแบบใหม่ หลักฐานที่หนักแน่นที่สุดมาจากสายการผลิตทำแห้งแบบเยือกแข็งสำหรับเห็ดชิตาเกะ 1 ตัน (100 ตารางเมตร, ระดับ CVD-10000) ที่เราได้วิเคราะห์เมื่อวันที่ 31 กรกฎาคม 2026 ในคำอธิบายการออกแบบระบุไว้อย่างชัดเจนว่า “หากมีแหล่งไอน้ำหรือหม้อต้มไอน้ำอยู่ สามารถงดใช้เครื่องทำความร้อนไฟฟ้า 120 kW ได้; กำลังติดตั้งรวมของระบบลดลง 120 kW”
| ประเภทการทำความร้อน | การใช้พลังงานจำเพาะ | กำลังติดตั้งรวมของระบบ |
|---|---|---|
| การทำความร้อนด้วยขดลวดต้านทาน (การออกแบบเดิม) | 5.9 kWh/kg | 297.85 kW |
| ทางเลือกด้วยไอน้ำ/ปั๊มความร้อน | 2.9 kWh/kg | ประมาณ 178 kW |
| การใช้พลังงานจำเพาะลดลง 51 % ที่ 1000 kg ต่อรอบ, 20 ชั่วโมงต่อรอบ และ 300 วันผลิตต่อปี สายการผลิตเดียวประหยัดไฟฟ้าได้ประมาณ 90.000 kWh ต่อปี — โดยยังไม่นับรวมข้อได้เปรียบด้านคุณภาพการอบแห้ง | ||
| ข้อสรุปเดียวกันนี้ได้จากการตรวจสอบสายการผลิตสตรอว์เบอร์รีขนาด 175 ตารางเมตร: การทำความร้อนที่ช่วยด้วยปั๊มความร้อนลดการใช้พลังงานจำเพาะจาก 10.7 เหลือ 5.5 kWh/kg คิดเป็นการลดลง 49 % โดยต้นทุนระบบสูงขึ้นเพียงประมาณ 15 % | ||
| แนวโน้ม 2 — ระบบอัตโนมัติกำลังถูกส่งมอบแล้ว |
ในปัจจุบัน เครื่องทำแห้งแบบเยือกแข็งสุญญากาศ ได้รับการติดตั้งระบบควบคุม PLC, หน้าจอสัมผัส, เส้นโค้งอุณหภูมิที่ตั้งไว้ล่วงหน้าสำหรับแผ่นทำความร้อน และการส่งออกข้อมูลผ่าน USB เป็นมาตรฐาน ผู้ปฏิบัติงานเลือกเส้นโค้งผลิตภัณฑ์ ระบบ PLC จะดำเนินโปรแกรมการระเหิดโดยอัตโนมัติ บันทึกช่องสัญญาณอุณหภูมิหลายช่องแบบเรียลไทม์ และเปิดให้ดูเส้นโค้งและส่งออกเพื่อการตรวจประเมิน สำหรับสายการพรีคูลลิ่ง การตรวจสอบระยะไกลเป็นออปชันที่มักมีให้เลือก ลูกค้าส่งออกในสิงคโปร์ เม็กซิโก และอินโดนีเซียใช้ระบบนี้เพื่อติดตามสถานะรอบการทำงานจากระยะไกล ทำให้ตรวจพบความผิดปกติก่อนที่จะกลายเป็นการหยุดเครื่อง แนวโน้ม 3 — กระบวนการแบบผสมผสานสำหรับผลิตภัณฑ์ที่ไวต่อความร้อน การทำแห้งแบบเยือกแข็งสุญญากาศด้วยไมโครเวฟขณะนี้กำลังก้าวจากงานตีพิมพ์ทางวิทยาศาสตร์เข้าสู่สายการผลิตนำร่อง ตรรกะทางกายภาพถูกต้อง: ไมโครเวฟช่วยปรับปรุงการถ่ายเทความร้อนภายใต้สุญญากาศ (การพาความร้อนในสุญญากาศแย่มาก) อุณหภูมิที่รอยต่อการระเหิดสูงขึ้น ซึ่งเอื้อต่อการแพร่ของไอน้ำ การผสมผสานระหว่างการทำแห้งแบบพ่นฝอย + การทำแห้งแบบเยือกแข็งกำลังได้รับการประเมินในโครงการผลิตภัณฑ์นมและโปรไบโอติก เทคโนโลยีเหล่านี้ไม่ได้แทนที่เครื่องทำแห้งแบบเยือกแข็งแบบใช้แผ่นทำความร้อนแบบดั้งเดิม แต่เป็นการขยายขีดความสามารถของเครื่องเหล่านี้ แนวโน้ม 4 — การเลือกสารทำความเย็นกลายเป็นประเด็นด้านการปฏิบัติตามข้อกำหนด คู่มือการเลือกคอมเพรสเซอร์ของเราในปัจจุบันระบุ R448A/R449A เป็นคำแนะนำมาตรฐานสำหรับโครงการส่งออก; R404A ถูกใช้เฉพาะสำหรับการบำรุงรักษาระบบเก่าเท่านั้น ที่อุณหภูมิระเหย -35 °C ค่า COP ของคอมเพรสเซอร์แบบสกรูซีรีส์ Hanbell RC2 ที่ใช้ R404A/R448A อยู่ระหว่าง 1.0 ถึง 1.5 — หากเลือกสารทำความเย็นตั้งแต่เนิ่นๆ ตัวเลขเหล่านี้ก็จะยังคงใช้ได้ แนวโน้ม 5 — ห่วงโซ่ความเย็นกลายเป็นระบบเดียว การปรับปรุงอายุการเก็บรักษาที่มากที่สุดมาจากการผสมผสานเทคโนโลยี ไม่ใช่จากมาตรการเดี่ยว การพรีคูลลิ่งแบบสุญญากาศดึงความร้อนจากแปลงออกภายใน 20-30 นาที (ผักกาดแก้ว 17500 kg จาก 30 °C ลงถึง 1 °C ในเวลาเพียง 20-30 นาที); การทำแห้งแบบเยือกแข็งดึงน้ำออกมากกว่า 90 % และทำให้สามารถเก็บรักษาระยะยาวได้; การบรรจุภัณฑ์แบบ MAP ช่วยรักษาผลลัพธ์ที่ได้ เราเสนอเครื่องพรีคูลเลอร์ เครื่องทำแห้งแบบเยือกแข็ง และสายการบรรจุภัณฑ์เป็นแพ็กเกจวิศวกรรมครบชุดมากขึ้น
กรณีศึกษา: สายการผลิตเห็ดชิอิตาเกะขนาด 1 ตันเป็นต้นแบบสำหรับอนาคต
สายการผลิตฟรีซดรายเห็ดชิทาเกะขนาด 1 ตัน (พื้นที่ 100 ตารางเมตร, ห้องขนาด 31.7 ลูกบาศก์เมตร, 2 ยูนิต Hanbell RC2, ความสามารถในการทำความเย็น 95.4 kW) เป็นการออกแบบอ้างอิงที่ได้รับการยอมรับในปัจจุบันของเราสำหรับการทำแห้งแบบเยือกแข็งที่ประหยัดพลังงาน:
- ห้อง: 1.8 × 2.2 × 8 m, สแตนเลส 304
- ภาระความร้อนจากการระเหิด: 2,419,650 kJ ต่อรอบ (ดึงน้ำออก 855 kg)
- ภาระกับดักความเย็นแบบต่อเนื่อง: 33.6 kW ที่ -40 °C
- ระบบสุญญากาศ: ปั๊มใบหมุน (rotary vane) + Roots จำนวน 2 ชุด, 26 นาทีถึง 60 Pa
- ระบบทำความร้อน: ฮีตเตอร์ไฟฟ้า 120 kW, สามารถแทนที่ทั้งหมดด้วยหม้อไอน้ำที่มีอยู่ได้ สรุป: ศักยภาพการประหยัดพลังงานในอนาคตอยู่ที่โครงสร้างการจ่ายพลังงาน ไม่ใช่ที่ห้องทำแห้ง หากลูกค้ามีแหล่งไอน้ำทิ้ง ไม่ควรจ่ายสำหรับการทำความร้อนด้วยขดลวดต้านทาน 120 kW
คำถามที่พบบ่อย
คำถามที่ 1: ฮีตเตอร์ไฟฟ้าจะหายไปจากเครื่องฟรีซดรายหรือไม่? ไม่ทั้งหมด หากไม่มีตัวเลือกไอน้ำหรือปั๊มความร้อน ฮีตเตอร์ไฟฟ้าก็ยังเป็นวิธีที่ง่ายที่สุด แต่ปัจจุบันในทุกโครงการ เราจะพิจารณาไอน้ำหรือปั๊มความร้อนก่อน เพราะการประหยัด 40-50 % ในการใช้พลังงานจำเพาะจะทำให้ส่วนต่างราคาของระบบคืนทุนภายใน 2-3 ปี คำถามที่ 2: การทำแห้งแบบเยือกแข็งที่ช่วยด้วยไมโครเวฟพร้อมสำหรับการผลิตเชิงพาณิชย์แล้วหรือยัง? สำหรับโรงงานนำร่องและสายการผลิตผลิตภัณฑ์พิเศษ ใช่ สำหรับการอบแห้งผลิตภัณฑ์ปริมาณมาก เครื่องฟรีซดรายแบบแผ่นทำความร้อนแบบดั้งเดิมยังคงเชื่อถือได้และมีความสมบูรณ์มากกว่า ในอีก 3-5 ปีข้างหน้า รุ่นไฮบริดจะออกสู่ตลาด คำถามที่ 3: จำเป็นต้องเปลี่ยน R404A เป็น R448A หรือไม่? หากคุณส่งออกไปยัง EU หรือต้องการส่งออกในภายหลัง ให้เลือก R448A/R449A ตั้งแต่วันแรก การเปลี่ยนสารทำความเย็นในภายหลังมีค่าใช้จ่ายสูงกว่าการเลือกให้ถูกต้องตั้งแต่แรกอย่างชัดเจน
คำถามที่ 4: ระบบอัตโนมัติสามารถแทนที่ผู้เชี่ยวชาญที่มีประสบการณ์ได้จริงหรือ? เส้นกราฟที่ตั้งค่าไว้ล่วงหน้าใน PLC จะแทนที่ส่วนที่ต้องทำด้วยมือ – อัตราการให้ความร้อนและอัตราการเย็นตัว ระยะเวลาคงความดัน การตอบสนองต่อสัญญาณเตือน งานของผู้ปฏิบัติงานจะเปลี่ยนไปสู่การโหลดและขนถ่ายสินค้า รวมถึงการควบคุมคุณภาพ ซึ่งทำให้อุปสรรคด้านการฝึกอบรมลดลงด้วยซ้ำ คำถามที่ 5: ควรซื้อเครื่องพรีคูลและเครื่องทำแห้งแบบเยือกแข็งร่วมกันหรือไม่? หากสายการผลิตครอบคลุมทั้งผลิตภัณฑ์สดและผลิตภัณฑ์ที่เก็บได้นาน ควรซื้อร่วมกัน เครื่องพรีคูลให้บริการสายการผลิตผลิตภัณฑ์สด ส่วนเครื่องทำแห้งแบบเยือกแข็งให้บริการสายการผลิตผลิตภัณฑ์ที่เก็บได้นาน การออกแบบทางวิศวกรรม บริการลูกค้า และอะไหล่ร่วมกันช่วยลดต้นทุนการเป็นเจ้าของโดยรวม คำถามที่ 6: เครื่องสามารถบันทึกข้อมูลการตรวจสอบได้มากเพียงใด? ระบบ PLC บันทึกกราฟอุณหภูมิหลายช่องสัญญาณตามเวลาจริง จัดเก็บไว้ภายใน และส่งออกผ่าน USB สำหรับการตรวจสอบ HACCP และการส่งออก สามารถแทนที่สมุดบันทึกกระบวนการที่เขียนด้วยมือได้โดยตรง
สรุป
ปัจจัยชี้ขาดในการแข่งขันสำหรับเทคโนโลยีการรักษาความสดของอาหารในห้าปีข้างหน้าคือโครงสร้างพลังงาน ระบบอัตโนมัติ และการผสานรวมระบบ – ไม่ใช่ความก้าวหน้าครั้งเดียว เครื่องจักรที่ประสบความสำเร็จจะลดการใช้พลังงานความร้อนลงครึ่งหนึ่ง ควบคุมเส้นโค้งกระบวนการได้ด้วยตนเอง ใช้สารทำความเย็นที่สอดคล้องกับข้อกำหนด และผสานเข้ากับห่วงโซ่ความเย็น แทนที่จะเป็นอุปกรณ์เดี่ยวที่แยกจากระบบ มาตรการทางวิศวกรรมเหล่านี้สามารถทำได้แล้วในวันนี้ – เพราะเราได้ยื่นข้อเสนอที่สอดคล้องกันแล้ว ผู้เขียน: ทีมวิศวกรรมเทคนิคของ Vacuum-Fresh | วันที่: 2026-08-01