Tendencias futuras de la conservación de alimentos — una perspectiva de ingeniería
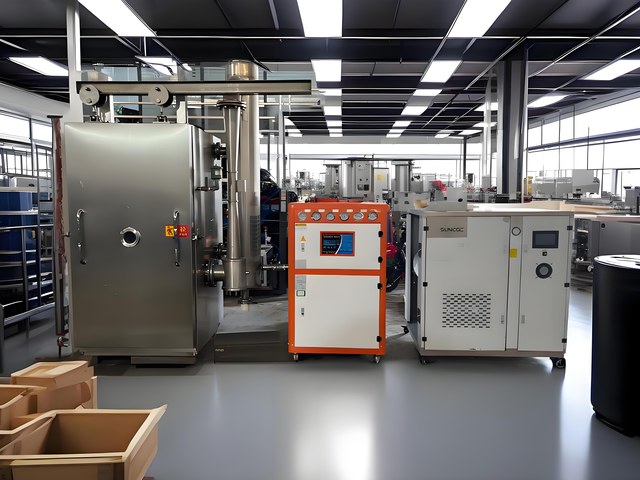
Tendencias en la futura tecnología de conservación de la frescura de alimentos: calefacción con bomba de calor, automatización PLC, secado combinado, refrigerantes ecológicos, cadena de frío integrada, con datos reales de proyectos. La vida útil de las instalaciones de conservación de la frescura de alimentos es de 10.
Tendencias futuras en la tecnología de conservación de la frescura de los alimentos — una perspectiva de ingeniería
El problema: El sector todavía compra las máquinas de ayer
En las ferias, los clientes nos preguntan una y otra vez lo mismo: “¿La máquina que compre ahora estará obsoleta en 2027?” La pregunta está justificada. Las instalaciones de conservación de la frescura de alimentos tienen una vida útil de 10 a 15 años. El equipo de enfriamiento por vacío comprado hoy seguirá funcionando en 2038. La verdadera tarea de ingeniería, por lo tanto, no es seleccionar la mejor máquina actual, sino una máquina cuya arquitectura resista los cambios en los precios de la energía, los costos laborales y las normativas durante los próximos diez años. Las tendencias que vemos no son deducciones teóricas; se manifiestan en cada proyecto que ofrecemos y fabricamos.
Causas: Tres fuerzas reconfiguran el diseño de las instalaciones
1. Los costos de electricidad se han convertido en el mayor factor de costo individual. En las zonas industriales de China, los precios de la electricidad suben año tras año; los clientes exportadores de Europa se enfrentan a precios de electricidad aún más altos. Al revisar proyectos en 2026, comprobamos que la calefacción eléctrica era repetidamente el mayor punto individual de consumo eléctrico. En una línea de liofilización de fresas de 175 metros cuadrados analizada este año, la calefacción eléctrica de 220 kW representó el 49 % de la potencia total instalada de 445 kW. El calor de evaporación del agua en el producto no se puede evitar, pero generar calor con hilo calefactor es un problema de costos, no un problema físico. 2. El personal que puede ajustar procesos es cada vez más difícil de encontrar. Los operadores experimentados de liofilización y preenfriamiento son difíciles de encontrar y aún más difíciles de retener. Cuando los operadores se jubilan, el conocimiento de procesos se va con ellos. En las instalaciones cuyas curvas se ajustan manualmente, surgen problemas en cuanto la persona que ajustó las curvas ya no está. 3. Las normativas sobre refrigerantes y seguridad alimentaria son cada vez más estrictas. El R404A todavía está muy extendido, pero su GWP (3922) lo convierte en objetivo de la reducción de gases fluorados de la UE. Los clientes exportadores exigen cada vez más R448A/R449A o refrigerantes naturales. Las auditorías de seguridad alimentaria exigen datos de temperatura registrables; los libros de registro manuscritos no son aceptables.
Principio: las máquinas deben poder «aprender», no solo enfriar
El avance decisivo en las futuras instalaciones de conservación de alimentos no es una única tecnología mágica, sino cinco cambios de ingeniería que hacen que las máquinas sean más eficientes energéticamente, más fáciles de operar y más auditables:
- La calefacción por bomba de calor y por vapor sustituye la calefacción por resistencias — La física del secado permanece inalterada, los costos de electricidad se reducen a la mitad.
- Automatización por PLC + curvas de proceso preajustadas — El conocimiento del proceso se almacena en la máquina y no depende del operador.
- Procesos de secado combinados — Asistencia por microondas, secado por atomización + liofilización para materiales sensibles al calor.
- Refrigerantes ecológicos — R448A/R449A y los sistemas con bajo GWP se convierten en el estándar.
- Cadena de frío integrada — El preenfriamiento, la liofilización y el envasado MAP se diseñan como un solo sistema, en lugar de comprarse por separado. Ninguno de estos cinco puntos requiere un avance físico; hoy son implementables.
Solución: datos de proyectos reales
Tendencia 1 — Los sistemas de calefacción se rediseñan. La evidencia más contundente proviene de una línea de liofilización para 1 tonelada de hongos shiitake (100 metros cuadrados, clase CVD-10000) que analizamos el 31 de julio de 2026. En la descripción del diseño se indica claramente: «Si se dispone de una fuente de vapor o de una caldera, se puede prescindir de la calefacción eléctrica de 120 kW; la potencia total de la instalación disminuye en 120 kW.»
| Tipo de calefacción | Consumo específico de energía | Potencia total instalada de la instalación |
|---|---|---|
| Calefacción por resistencias (diseño original) | 5.9 kWh/kg | 297.85 kW |
| Alternativa con vapor/bomba de calor | 2.9 kWh/kg | aprox. 178 kW |
| El consumo específico de energía se redujo un 51 %. Con 1000 kg por ciclo, 20 horas por ciclo y 300 días de producción al año, una sola línea ahorra anualmente alrededor de 90.000 kWh de electricidad — sin contar todavía las ventajas en la calidad del secado. | ||
| La misma conclusión se obtuvo al revisar la línea de fresas de 175 metros cuadrados: la calefacción asistida por bomba de calor redujo el consumo específico de energía de 10.7 a 5.5 kWh/kg, una reducción del 49 %, con costos de instalación solo alrededor de un 15 % más altos. | ||
| Tendencia 2 — La automatización ya se está entregando. |
El actual liofilizador de vacío está equipado de serie con control por PLC, pantalla táctil, curvas de temperatura preestablecidas para las placas calefactoras y exportación de datos por USB. El operador selecciona una curva de producto; el PLC ejecuta automáticamente el programa de sublimación, registra varios canales de temperatura en tiempo real y permite la visualización de curvas y la exportación para auditorías. En las líneas de preenfriamiento, la monitorización remota es una opción ofrecida con frecuencia. Los clientes de exportación en Singapur, México e Indonesia la utilizan para supervisar el estado del ciclo de forma remota, de modo que las fallas se detecten antes de que se conviertan en paradas. Tendencia 3 — Procesos combinados para productos termosensibles. La liofilización al vacío con microondas está pasando actualmente de las publicaciones científicas a las líneas piloto. La lógica física es correcta: las microondas mejoran la transferencia de calor bajo vacío (la convección es muy deficiente en el vacío), la temperatura en la interfaz de sublimación es más alta, lo que favorece la difusión del vapor de agua. La combinación de secado por atomización + liofilización se evalúa en proyectos de productos lácteos y probióticos. No sustituyen a los liofilizadores tradicionales de placas calefactoras, sino que los amplían. Tendencia 4 — La selección del refrigerante se convierte en una cuestión de cumplimiento normativo. Nuestra guía para la selección de compresores incluye ahora R448A/R449A como recomendación estándar para proyectos de exportación; R404A solo se utiliza para el mantenimiento de instalaciones antiguas. A una temperatura de evaporación de -35 °C, el COP de los compresores de tornillo de la serie 汉钟 RC2 con R404A/R448A está entre 1.0 y 1.5 — si el refrigerante se elige con antelación, las cifras se mantienen. Tendencia 5 — La cadena de frío se convierte en un sistema. Las mayores mejoras de la vida útil provienen de combinaciones de tecnologías, no de medidas individuales. El preenfriamiento al vacío extrae el calor del campo en 20-30 minutos (17500 kg de lechuga de 30 °C a 1 °C en solo 20-30 minutos); la liofilización extrae más del 90 % del agua y permite la conservación a largo plazo; el envasado MAP garantiza el resultado. Ofrecemos preenfriadores, liofilizadores y líneas de envasado cada vez más como un paquete de ingeniería.
Caso práctico: La línea de shiitake de 1 tonelada es el modelo para el futuro
Línea de liofilización de shiitake de 1 tonelada (100 metros cuadrados, cámara de 31.7 metros cúbicos, 2 unidades 汉钟 RC2, capacidad frigorífica 95.4 kW) es nuestro diseño de referencia actualmente reconocido para la liofilización energéticamente eficiente:
- Cámara: 1.8 × 2.2 × 8 m, acero inoxidable 304
- Carga térmica de sublimación: 2,419,650 kJ por ciclo (extracción de agua 855 kg)
- Carga continua de la trampa fría: 33.6 kW a -40 °C
- Sistema de vacío: 2 conjuntos de bomba de paletas rotativas + Roots, 26 minutos hasta 60 Pa
- Calefacción: calefacción eléctrica de 120 kW, totalmente sustituible por la caldera existente Conclusión: El potencial futuro de ahorro energético reside en la estructura de suministro de energía, no en la cámara de secado. Si un cliente dispone de una fuente de vapor de escape, no debería pagar por calefacción por resistencia de 120 kW.
Preguntas frecuentes
P1: ¿Desaparecerá la calefacción eléctrica de los liofilizadores? No por completo. Si no hay disponible una opción de vapor o de bomba de calor, sigue siendo la solución más sencilla. Pero hoy, en cada proyecto, evaluamos primero el vapor o la bomba de calor, porque el ahorro del 40-50 % en el consumo específico de energía amortiza la diferencia de precio de la instalación en 2-3 años. P2: ¿La liofilización asistida por microondas ya está lista para la producción en serie? Para plantas piloto y líneas de productos especiales, sí. En el secado de productos de producción masiva, los liofilizadores tradicionales de placas calefactoras siguen siendo más fiables y maduros. En los próximos 3-5 años llegarán al mercado modelos híbridos. P3: ¿Hay que sustituir el R404A por R448A? Si exporta a la UE o tiene previsto exportar más adelante, elija desde el primer día R448A/R449A. Un cambio posterior de refrigerante es claramente más caro que elegir el correcto desde el principio.
P4: ¿Puede la automatización reemplazar realmente a personal técnico experimentado? Las curvas preconfiguradas en el PLC reemplazan la parte manual: tasas de calentamiento y enfriamiento, tiempo de mantenimiento de presión, respuesta ante alarmas. El trabajo de los operadores se desplaza a la carga y descarga, así como al control de calidad; la barrera de capacitación incluso disminuye con ello. P5: ¿Deberían comprarse juntos el preenfriador y el liofilizador? Si la línea de productos abarca tanto productos frescos como productos de larga conservación, sí. El preenfriador atiende la línea de productos frescos; el liofilizador, la línea de productos de larga conservación; la ingeniería, el servicio técnico y los repuestos compartidos reducen el costo total de propiedad. P6: ¿Cuántos datos de auditoría puede registrar la máquina? El sistema PLC registra curvas de temperatura multicanal en tiempo real, las almacena internamente y las exporta por USB. Para auditorías HACCP y de exportación, los libros de registro manuscritos pueden reemplazarse directamente.
Resumen
Los factores competitivos decisivos para la tecnología de conservación de la frescura de los alimentos en los próximos cinco años son la estructura energética, la automatización y la integración de sistemas – no un avance individual. Las máquinas ganadoras reducen a la mitad el consumo de energía de calentamiento, ejecutan curvas de proceso de forma autónoma, utilizan refrigerantes conformes a la normativa y se integran en la cadena de frío, en lugar de seguir siendo un equipo individual aislado. Estas medidas de ingeniería ya son viables hoy – porque ya presentamos las ofertas correspondientes. Autor: Equipo de Ingeniería Técnica de 源鲜机械 | Fecha: 2026-08-01