Zukunftstrends der Lebensmittelkonservierung — eine Ingenieursperspektive
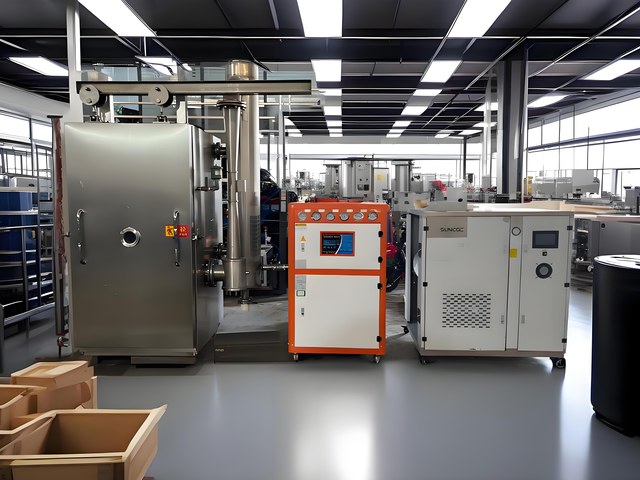
Trends in der zukünftigen Lebensmittel-Frischhaltungstechnik: Wärmepumpenheizung, PLC-Automatisierung, Kombinationstrocknung, umweltfreundliche Kältemittel, integrierte Kühlkette, mit realen Projektdaten. Die Nutzungsdauer von Lebensmittel-Frischhaltungsanlagen beträgt 10 bis 15 Jahre --- Auf Messen fragten uns Kunden.
Zukunftstrends in der Lebensmittel-Frischhaltungstechnik — eine ingenieurtechnische Perspektive
Das Problem: Die Branche kauft noch die Maschinen von gestern
Auf Messen fragen uns Kunden immer wieder dieselbe Frage: „Wird die Maschine, die ich jetzt kaufe, im Jahr 2027 veraltet sein?“ Die Frage ist berechtigt. Lebensmittel-Frischhaltungsanlagen haben eine Nutzungsdauer von 10 bis 15 Jahren. Die heute gekaufte Vakuumkühlausrüstung läuft 2038 noch. Die eigentliche ingenieurtechnische Aufgabe ist daher nicht, die derzeit beste Maschine auszuwählen, sondern eine Maschine, deren Architektur den Veränderungen von Energiepreisen, Arbeitskosten und Vorschriften in den nächsten zehn Jahren standhält. Die Trends, die wir sehen, sind keine theoretischen Ableitungen; sie zeigen sich in jedem Projekt, das wir anbieten und fertigen.
Ursachen: Drei Kräfte formen das Anlagendesign neu
1. Stromkosten sind zum größten Einzelkostenfaktor geworden. In chinesischen Industriegebieten steigen die Strompreise Jahr für Jahr; Exportkunden in Europa sehen sich noch höheren Strompreisen gegenüber. Bei der Überprüfung von Projekten im Jahr 2026 stellten wir fest, dass elektrische Heizung wiederholt der größte einzelne Stromverbrauchspunkt war. Bei einer in diesem Jahr analysierten 175-Quadratmeter-Erdbeer-Gefriertrocknungslinie machte die 220-kW-Elektroheizung 49 % der installierten Gesamtleistung von 445 kW aus. Die Verdampfungswärme des Wassers im Produkt lässt sich nicht umgehen, aber Wärme mit Heizdraht zu erzeugen ist ein Kostenproblem, kein physikalisches Problem. 2. Personal, das Prozesse einstellen kann, ist immer schwerer zu finden. Erfahrene Gefriertrocknungs- und Vorkühlungsbediener sind schwer zu finden und noch schwerer zu halten. Wenn Bediener in Rente gehen, geht das Prozesswissen mit ihnen. Bei Anlagen, deren Kurven manuell eingestellt werden, treten Probleme auf, sobald die Person, die die Kurven eingestellt hat, nicht mehr da ist. 3. Kältemittel- und Lebensmittelsicherheitsvorschriften werden immer strenger. R404A ist noch immer verbreitet, aber sein GWP (3922) macht es zum Ziel der EU-F-Gas-Reduktion. Exportkunden schreiben zunehmend R448A/R449A oder natürliche Kältemittel vor. Audits zur Lebensmittelsicherheit verlangen aufzeichenbare Temperaturdaten; handschriftliche Protokollbücher bestehen nicht.
Prinzip: Maschinen müssen „lernen“ können, nicht nur kühlen
Der Durchbruch bei zukünftigen Lebensmittel-Frischhaltungsanlagen ist nicht eine einzelne magische Technologie, sondern fünf ingenieurtechnische Veränderungen, durch die Maschinen energiesparender, bedienungsfreundlicher und besser auditierbar werden:
- Wärmepumpen- und Dampfheizung ersetzen Widerstandsheizung — Die Trocknungsphysik bleibt unverändert, die Stromkosten halbieren sich.
- SPS-Automatisierung + voreingestellte Prozesskurven — Prozesswissen wird in der Maschine gespeichert und ist nicht vom Bediener abhängig.
- Kombinierte Trocknungsverfahren — Mikrowellenunterstützung, Sprühtrocknung + Gefriertrocknung für wärmeempfindliche Materialien.
- Grüne Kältemittel — R448A/R449A und Systeme mit niedrigem GWP werden zum Standard.
- Integrierte Kühlkette — Vorkühlung, Gefriertrocknung und MAP-Verpackung werden als ein System ausgelegt, statt getrennt gekauft zu werden. Keiner dieser fünf Punkte erfordert einen physikalischen Durchbruch; sie sind heute umsetzbar.
Lösung: Daten aus realen Projekten
| Heizart | Spezifischer Energieverbrauch | Installierte Gesamtleistung der Anlage |
|---|---|---|
| Widerstandsheizung (ursprüngliche Auslegung) | 5.9 kWh/kg | 297.85 kW |
| Dampf-/Wärmepumpenalternative | 2.9 kWh/kg | ca. 178 kW |
| Der spezifische Energieverbrauch sank um 51 %. Bei 1000 kg pro Zyklus, 20 Stunden pro Zyklus und 300 Produktionstagen pro Jahr spart eine einzelne Linie jährlich etwa 90.000 kWh Strom — die Vorteile bei der Trocknungsqualität noch nicht eingerechnet. | ||
| Dieselbe Schlussfolgerung ergab sich bei der Überprüfung der 175-Quadratmeter-Erdbeerlinie: Wärmepumpenunterstützte Heizung senkte den spezifischen Energieverbrauch von 10.7 auf 5.5 kWh/kg, eine Reduktion um 49 %, bei nur etwa 15 % höheren Anlagenkosten. | ||
| Trend 2 — Automatisierung wird bereits ausgeliefert. | ||
| Die heutige Vakuumgefriertrockner ist standardmäßig mit SPS-Steuerung, Touchscreen, voreingestellten Temperaturkurven für die Heizplatten und USB-Datenexport ausgestattet. Der Bediener wählt eine Produktkurve, die SPS durchläuft automatisch das Sublimationsprogramm, zeichnet mehrere Temperaturkanäle in Echtzeit auf, ermöglicht die Kurvenansicht und den Export für Audits. | ||
| Bei Vorkühlungslinien ist Fernüberwachung eine häufig angebotene Option. Exportkunden in Singapur, Mexiko und Indonesien nutzen sie, um den Zyklusstatus aus der Ferne zu überwachen, sodass Störungen erkannt werden, bevor sie zu Stillständen werden. | ||
| Trend 3 — Kombinierte Verfahren für wärmeempfindliche Produkte. | ||
| Mikrowellen-Vakuumgefriertrocknung hält derzeit Einzug aus wissenschaftlichen Publikationen in Pilotlinien. Die physikalische Logik stimmt: Mikrowellen verbessern die Wärmeübertragung unter Vakuum (Konvektion ist im Vakuum sehr schlecht), die Temperatur an der Sublimationsgrenzfläche ist höher, was die Wasserdampfdiffusion begünstigt. Die Kombination aus Sprühtrocknung + Gefriertrocknung wird in Milchprodukt- und Probiotika-Projekten bewertet. Sie ersetzen traditionelle Heizplatten-Gefriertrockner nicht, sondern erweitern sie. | ||
| Trend 4 — Kältemittelauswahl wird zur Compliance-Frage. | ||
| Unser Leitfaden zur Verdichterauswahl führt R448A/R449A inzwischen als Standardempfehlung für Exportprojekte; R404A wird nur noch für die Wartung älterer Anlagen verwendet. Bei einer Verdampfungstemperatur von -35 °C liegt der COP von Schraubenverdichtern der Serie 汉钟 RC2 mit R404A/R448A zwischen 1.0 und 1.5 — wird das Kältemittel früh gewählt, halten die Zahlen stand. | ||
| Trend 5 — Die Kühlkette wird zu einem System. | ||
| Die größten Verbesserungen der Haltbarkeit kommen aus Technologiekombinationen, nicht aus Einzelmaßnahmen. Vakuumvorkühlung entzieht in 20-30 Minuten die Feldwärme (17500 kg Kopfsalat von 30 °C auf 1 °C in nur 20-30 Minuten); Gefriertrocknung entzieht über 90 % des Wassers und ermöglicht die Langzeitkonservierung; MAP-Verpackung sichert das Ergebnis. Wir bieten Vorkühler, Gefriertrockner und Verpackungslinien zunehmend als ein Engineering-Paket an. |
Trend 1 — Heizsysteme werden neu ausgelegt. Der stärkste Beleg stammt aus einer von uns am 31. Juli 2026 analysierten Gefriertrocknungslinie für 1 Tonne Shiitake-Pilze (100 Quadratmeter, CVD-10000-Klasse). In der Auslegungsbeschreibung steht eindeutig: „Wenn eine Dampfquelle oder ein Kessel vorhanden ist, kann auf die 120-kW-Elektroheizung verzichtet werden; die Gesamtleistung der Anlage sinkt um 120 kW.“
Fallbeispiel: Die 1-Tonnen-Shiitake-Linie ist die Vorlage für die Zukunft
Die 1-Tonnen-Shiitake-Gefriertrocknungslinie (100 Quadratmeter, 31.7 Kubikmeter Kammer, 2 Einheiten 汉钟 RC2, Kälteleistung 95.4 kW) ist unser derzeit anerkannter Referenzentwurf für energieeffiziente Gefriertrocknung:
- Kammer: 1.8 × 2.2 × 8 m, Edelstahl 304
- Sublimationswärmelast: 2,419,650 kJ pro Zyklus (Wasserentzug 855 kg)
- Kontinuierliche Kältefallenlast: 33.6 kW bei -40 °C
- Vakuumsystem: 2 Sätze Drehschieber + Roots, 26 Minuten bis 60 Pa
- Heizung: 120 kW Elektroheizung, vollständig durch vorhandenen Kessel ersetzbar Fazit: Das künftige Energieeinsparpotenzial liegt in der Energieversorgungsstruktur, nicht in der Trocknungskammer. Wenn ein Kunde eine Abdampfquelle hat, sollte er nicht für 120 kW Widerstandsheizung bezahlen.
FAQ
F1: Wird die Elektroheizung aus Gefriertrocknern verschwinden? Nicht vollständig. Wenn keine Dampf- oder Wärmepumpenoption verfügbar ist, bleibt sie die einfachste Lösung. Aber wir prüfen heute bei jedem Projekt zuerst Dampf oder Wärmepumpe, weil die 40-50 % Einsparung beim spezifischen Energieverbrauch den Preisunterschied der Anlage in 2-3 Jahren amortisieren. F2: Ist mikrowellenunterstützte Gefriertrocknung bereits serienreif? Für Pilotanlagen und Spezialproduktlinien ja. Bei der Trocknung von Massenprodukten bleiben traditionelle Heizplatten-Gefriertrockner zuverlässiger und ausgereifter. In den nächsten 3-5 Jahren werden Hybridmodelle auf den Markt kommen. F3: Muss R404A durch R448A ersetzt werden? Wenn Sie in die EU exportieren oder später exportieren wollen, wählen Sie vom ersten Tag an R448A/R449A. Ein späterer Kältemittelwechsel ist deutlich teurer, als von Anfang an das richtige zu wählen.
Q4: Kann Automatisierung erfahrene Fachkräfte wirklich ersetzen? Die im PLC voreingestellten Kurven ersetzen den manuellen Teil – Aufheiz- und Abkühlraten, Druckhaltezeit, Alarmreaktion. Die Arbeit der Bediener verlagert sich auf Be- und Entladen sowie Qualitätskontrolle; die Schulungshürde sinkt dadurch sogar. Q5: Sollten Vorkühler und Gefriertrockner gemeinsam gekauft werden? Wenn die Produktlinie sowohl Frischprodukte als auch lang haltbare Produkte umfasst, ja. Der Vorkühler bedient die Frischproduktlinie, der Gefriertrockner die Linie für lang haltbare Produkte; gemeinsames Engineering, Kundendienst und Ersatzteile senken die Total Cost of Ownership. Q6: Wie viele Auditdaten kann die Maschine erfassen? Das PLC-System zeichnet Mehrkanal-Temperaturkurven in Echtzeit auf, speichert sie intern und exportiert sie per USB. Für HACCP- und Exportaudits können handgeschriebene Protokollbücher direkt ersetzt werden.
Zusammenfassung
Die entscheidenden Wettbewerbsfaktoren für Lebensmittel-Frischhaltetechnik in den nächsten fünf Jahren sind Energiestruktur, Automatisierung und Systemintegration – nicht ein einzelner Durchbruch. Die siegreichen Maschinen halbieren den Heizenergieverbrauch, fahren Prozesskurven selbstständig, verwenden regelkonforme Kältemittel und integrieren sich in die Kühlkette, statt ein isoliertes Einzelgerät zu bleiben. Diese Engineering-Maßnahmen sind heute schon machbar – denn wir geben bereits entsprechende Angebote ab. Autor: Technisches Engineering-Team von 源鲜机械 | Datum: 2026-08-01