Dimensionamiento de enfriadores al vacío para la producción de alimentos preparados: Cómo emparejar los modelos CVF con la capacidad de producción
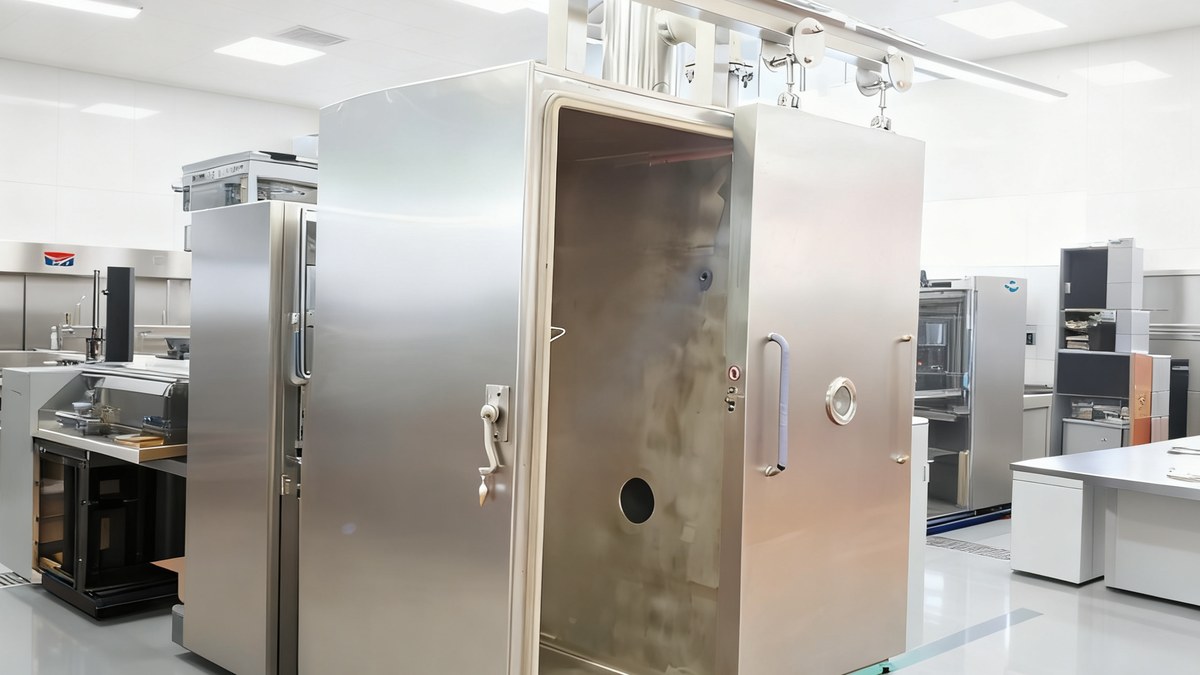
Guía de ingeniería para seleccionar el equipo de enfriamiento al vacío adecuado para líneas de producción de alimentos preparados — emparejamiento de modelos CVF, cálculos de capacidad de producción
El problema del dimensionamiento
Las cocinas centrales y los fabricantes de alimentos preparados suelen preguntar: "¿Qué modelo CVF necesito?" La respuesta depende del peso del lote, la temperatura objetivo, el tipo de producto y el horario de turnos. Si el dimensionamiento es incorrecto, se genera un cuello de botella en la línea o se desperdicia capital.
Parámetros fundamentales de dimensionamiento
Todo dimensionamiento de un enfriador al vacío parte de cuatro datos: peso del lote (kg), temperatura de entrada (°C), temperatura objetivo (°C) y tiempo objetivo del ciclo (min).
El cálculo base utiliza el requerimiento de capacidad de enfriamiento:
Q_cool = m × Cp × (T_in − T_target) ÷ t_target
Donde Cp = capacidad calorífica específica, calculada a partir del contenido de humedad. Para una comida preparada típica (~65% de humedad): Cp = 1.22 kJ/(kg·K).
Mapa de capacidad de producción por modelo CVF (alimentos preparados)
| Modelo | Capacidad por lote | Tiempo de ciclo | Ciclos/h | Capacidad/h |
|---|---|---|---|---|
| CVF-100A-L | 100 kg | 20–25 min | 2.4–3.0 | 240–300 kg |
| CVF-200W-L | 200 kg | 22–28 min | 2.1–2.7 | 420–540 kg |
| CVF-300W-L | 300 kg | 25–32 min | 1.9–2.4 | 570–720 kg |
| CVF-500W-L | 500 kg | 28–35 min | 1.7–2.1 | 850–1,050 kg |
| CVF-1000W-L | 1,000 kg | 30–40 min | 1.5–2.0 | 1,500–2,000 kg |
Tres métodos de dimensionamiento
Método 1: Coincidencia con la demanda máxima — Una cocina central de Nanjing que produce 3,000 kg/día con una ventana pico de 5 horas necesitaba 600 kg/h. Solución: Dos unidades CVF-300W-L (1,140–1,440 kg/h combinados), lo que proporciona redundancia.
Método 2: Coincidencia con el tamaño del lote — Una planta de carnes estofadas de Sichuan que cocina 240 kg por lote eligió una sola CVF-300W-L. La proporción de llenado del 80% maximiza la eficiencia de evaporación y a la vez deja espacio libre.
Método 3: Dimensionamiento optimizado por turnos — Regla general: apuntar a una utilización del 75–85% para lograr la mejor eficiencia de capital.
Ajustes específicos por producto
| Tipo de producto | Humedad | Multiplicador de ciclo |
|---|---|---|
| Verduras salteadas | 80–90% | 0.9× — más rápido |
| Carnes estofadas (con salsa) | 60–70% | 1.0× — referencia base |
| Platos de arroz/fideos | 55–65% | 1.1× — más lento |
| Guisos/sopas espesas | 75–85% | 1.0× — atención a la formación de espuma |
| Frituras | 40–50% | 1.3× — el aceite aísla |
Caso real: Fábrica de comidas preenvasadas de Xi’an
Una fábrica que produce 8,000 comidas en caja al día planeó inicialmente una CVF-1000W-L. El análisis de ingeniería mostró que, si bien un solo lote podía cubrir todo el turno, el ciclo de 30 minutos generaba colas durante el pico. Solución: Dos unidades CVF-500W-L en ciclos alternados. Resultado: cero tiempo de espera, ciclos de 45 min, 4 ciclos por turno por unidad = 4,000 kg/turno en total.
Errores comunes de dimensionamiento
- Sobredimensionar a partir del “peor caso pico” — Dimensione para el percentil 85, no para el único día malo
- Ignorar el tiempo de carga/descarga — Agrega 3–7 min por ciclo
- Olvidar la diversidad — No todos los productos necesitan enfriamiento simultáneamente
- Suponer un escalamiento lineal — Duplicar el volumen de la cámara no duplica la capacidad de producción
Equipo de Ingeniería de Yuanxian Food Machinery — Julio 2026